Épisode 1 : un filtre HEPA pour l’atelier, conçu avec Claude

Au labo, la scie et la ponceuse font de la poussière fine, et notre aspirateur d’atelier Parkside ne la retient pas toute. Le cyclone en amont attrape les copeaux, mais la poussière fine passe. Nous avons donc décidé d’ajouter un étage de filtration HEPA entre le cyclone et l’aspirateur. Dans ce premier épisode, on raconte comment nous avons conçu les pièces avec l’assistant IA Claude, écrit la notice et validé les cotes par de petits tests d’impression.

Le point de départ

Le matériel déjà disponible :

  • un aspirateur Parkside PASA 1200, avec un flexible Ø80 mm ;
  • un tuyau qui sort du cyclone : Ø54,75 mm extérieur ;
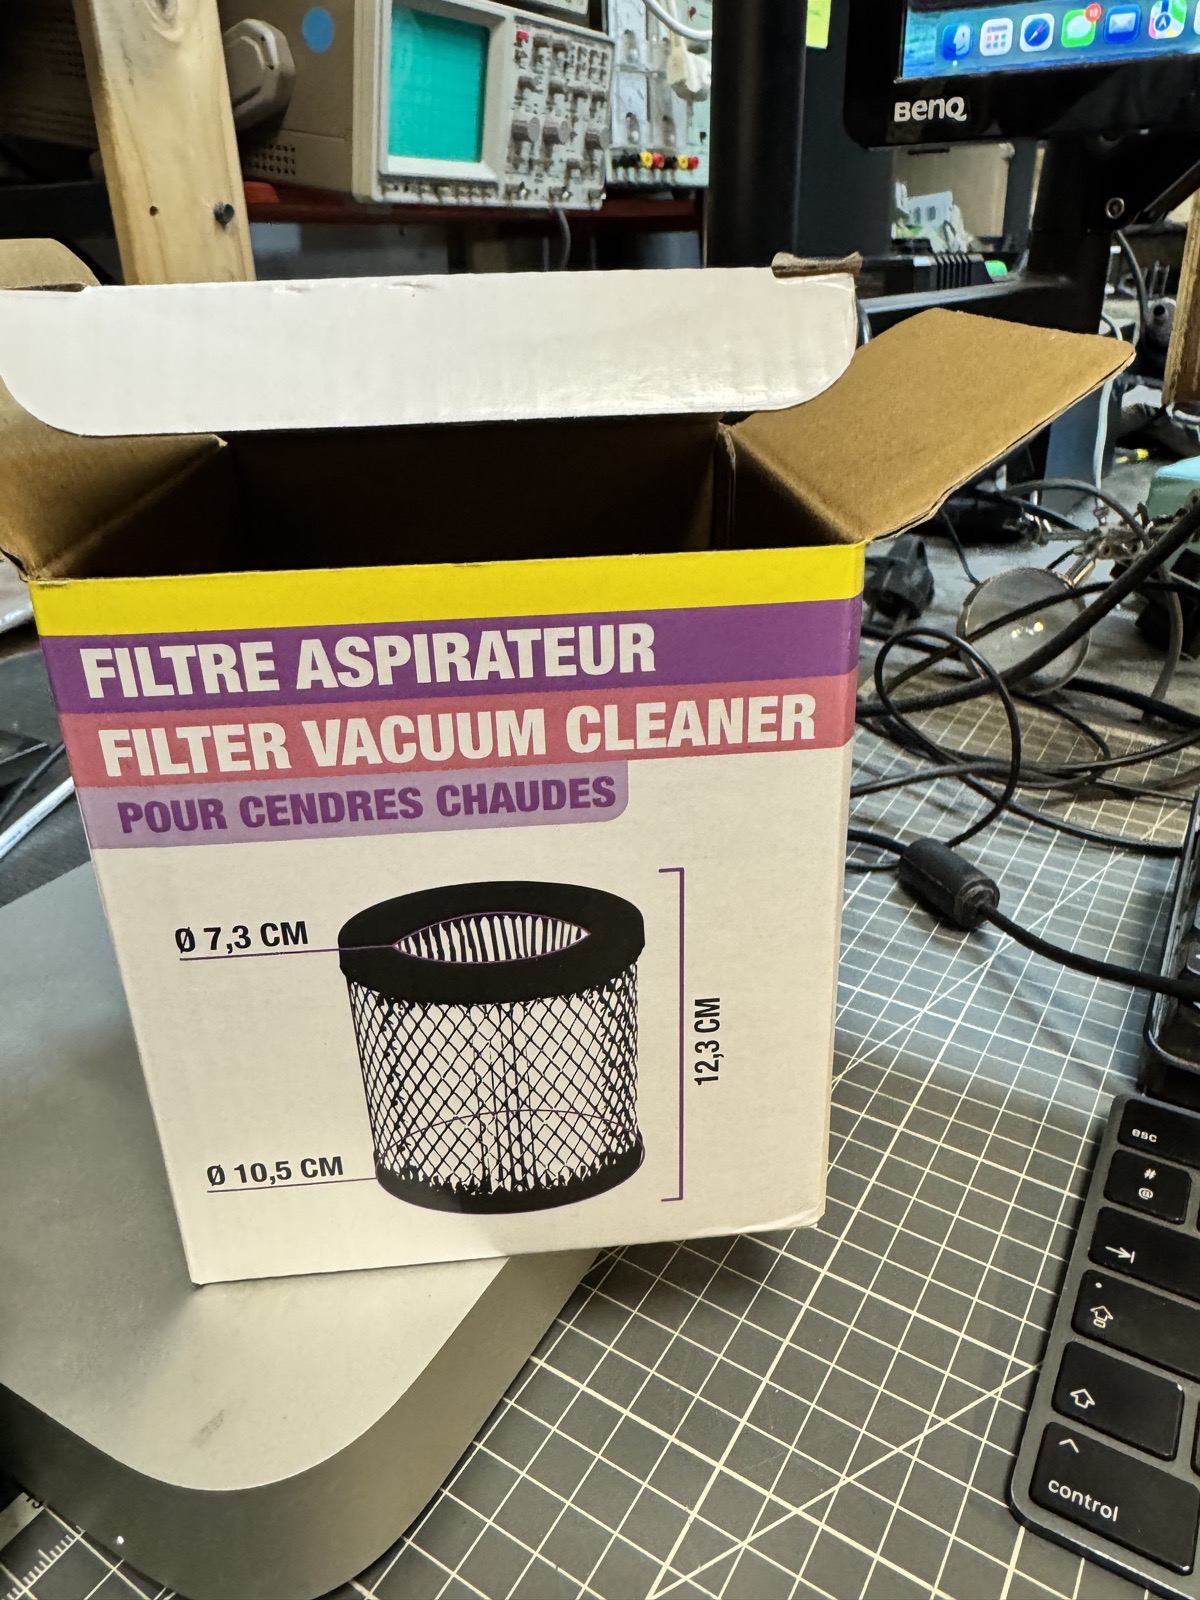
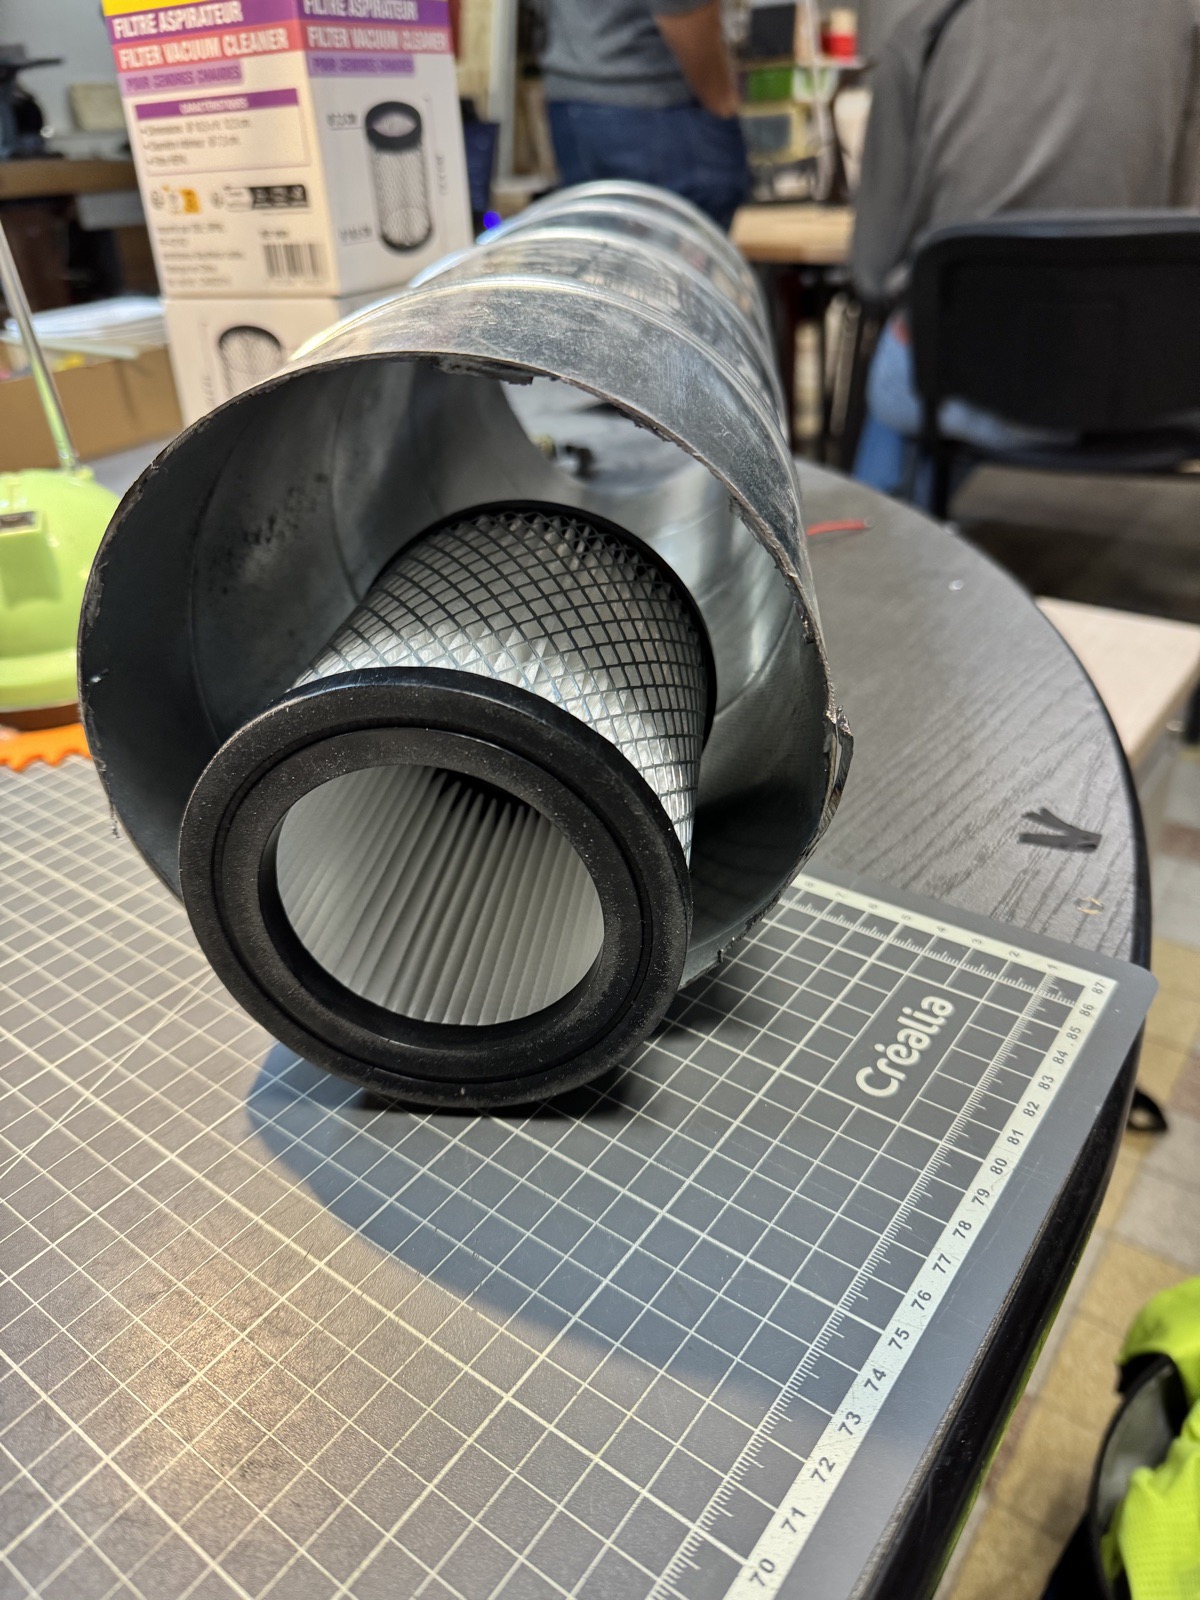
  • 3 cartouches filtrantes cylindriques, Ø105 × 123 mm, ouvertes au centre (Ø73 mm) ;
  • un tube métal Ø160 mm de 500 mm, qui sert de corps au filtre.
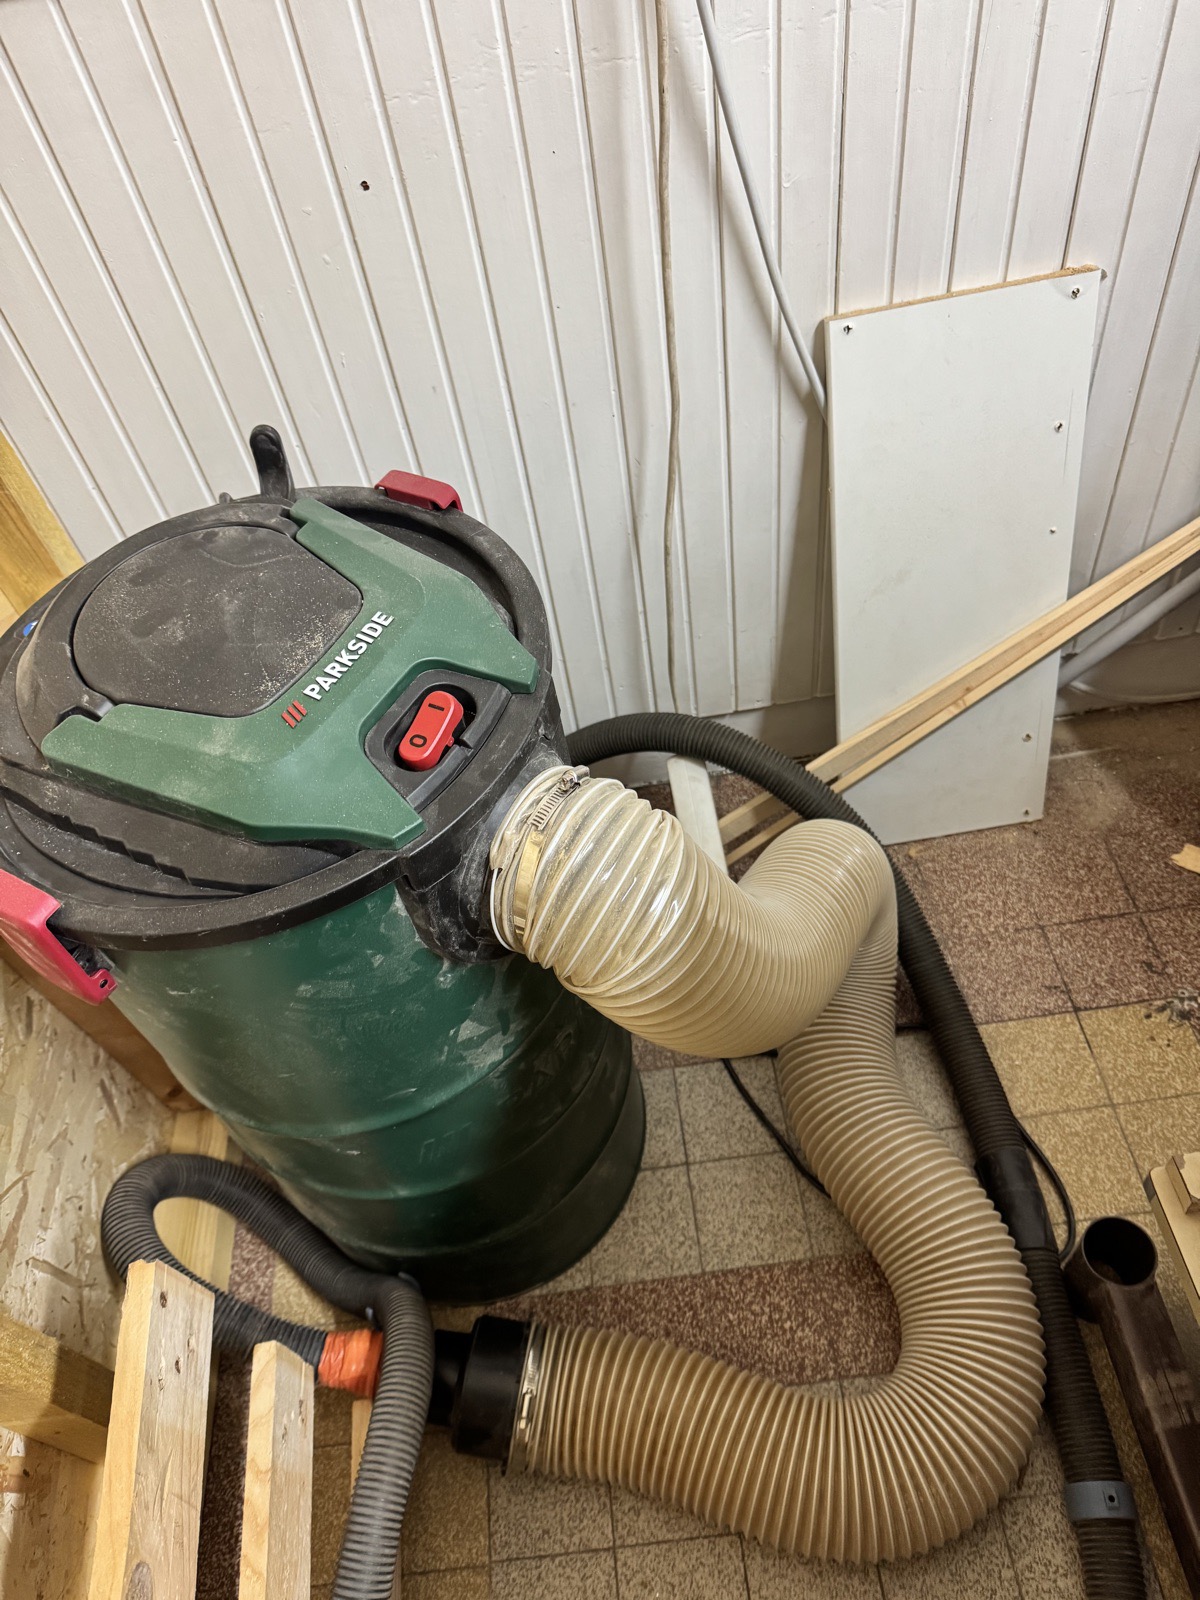
Aspirateur Parkside avec le flexible d'aspiration Ø80 à l'atelier
L’aspirateur Parkside et son flexible Ø80.

Il manquait les pièces imprimées en 3D qui relient le tout : un embout d’entrée, un embout de sortie, un bouchon pour fermer le haut du premier filtre et des raccords entre les cartouches.

Concevoir en discutant avec Claude

Nous n’avons pas ouvert de logiciel de CAO. Nous avons décrit le besoin à Claude (Claude Code), en français, avec des photos et des cotes. Claude pilote le modeleur paramétrique SolidCraft : il dessine les profils, fait les révolutions, ajoute les ailettes, puis contrôle les volumes, les interférences et les jeux.

Le projet a avancé par itérations, chaque fois sur une remarque de notre part :

  1. v1 : deux simples bouchons de tube. Nous avons demandé un cône pour mieux guider l’air.
  2. v2–v3 : une première entrée latérale à 90°. Refusée : une entrée à angle droit freine le flux. L’entrée devient axiale, en entonnoir.
  3. v3b : ajout de raccords entre les filtres. Avec trois cartouches empilées, il faut les centrer et rendre chaque jonction étanche.
  4. v4 : refonte complète pour une impression sans support sur Bambu Lab. Toutes les pentes restent à 45° maximum, aucun pont ne dépasse 10 mm, et chaque pièce est orientée pour l’impression.
  5. v5 : correction importante. Les filtres sont cylindriques, pas coniques. Le bouchon et les raccords sont reconstruits, et le tube est recoupé à 402 mm.
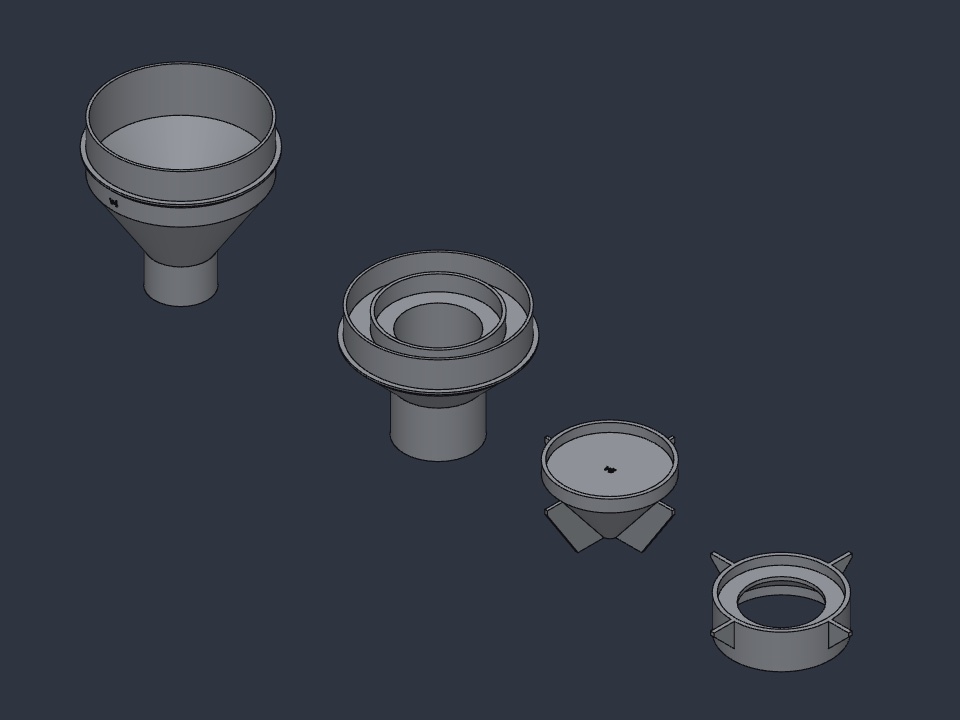
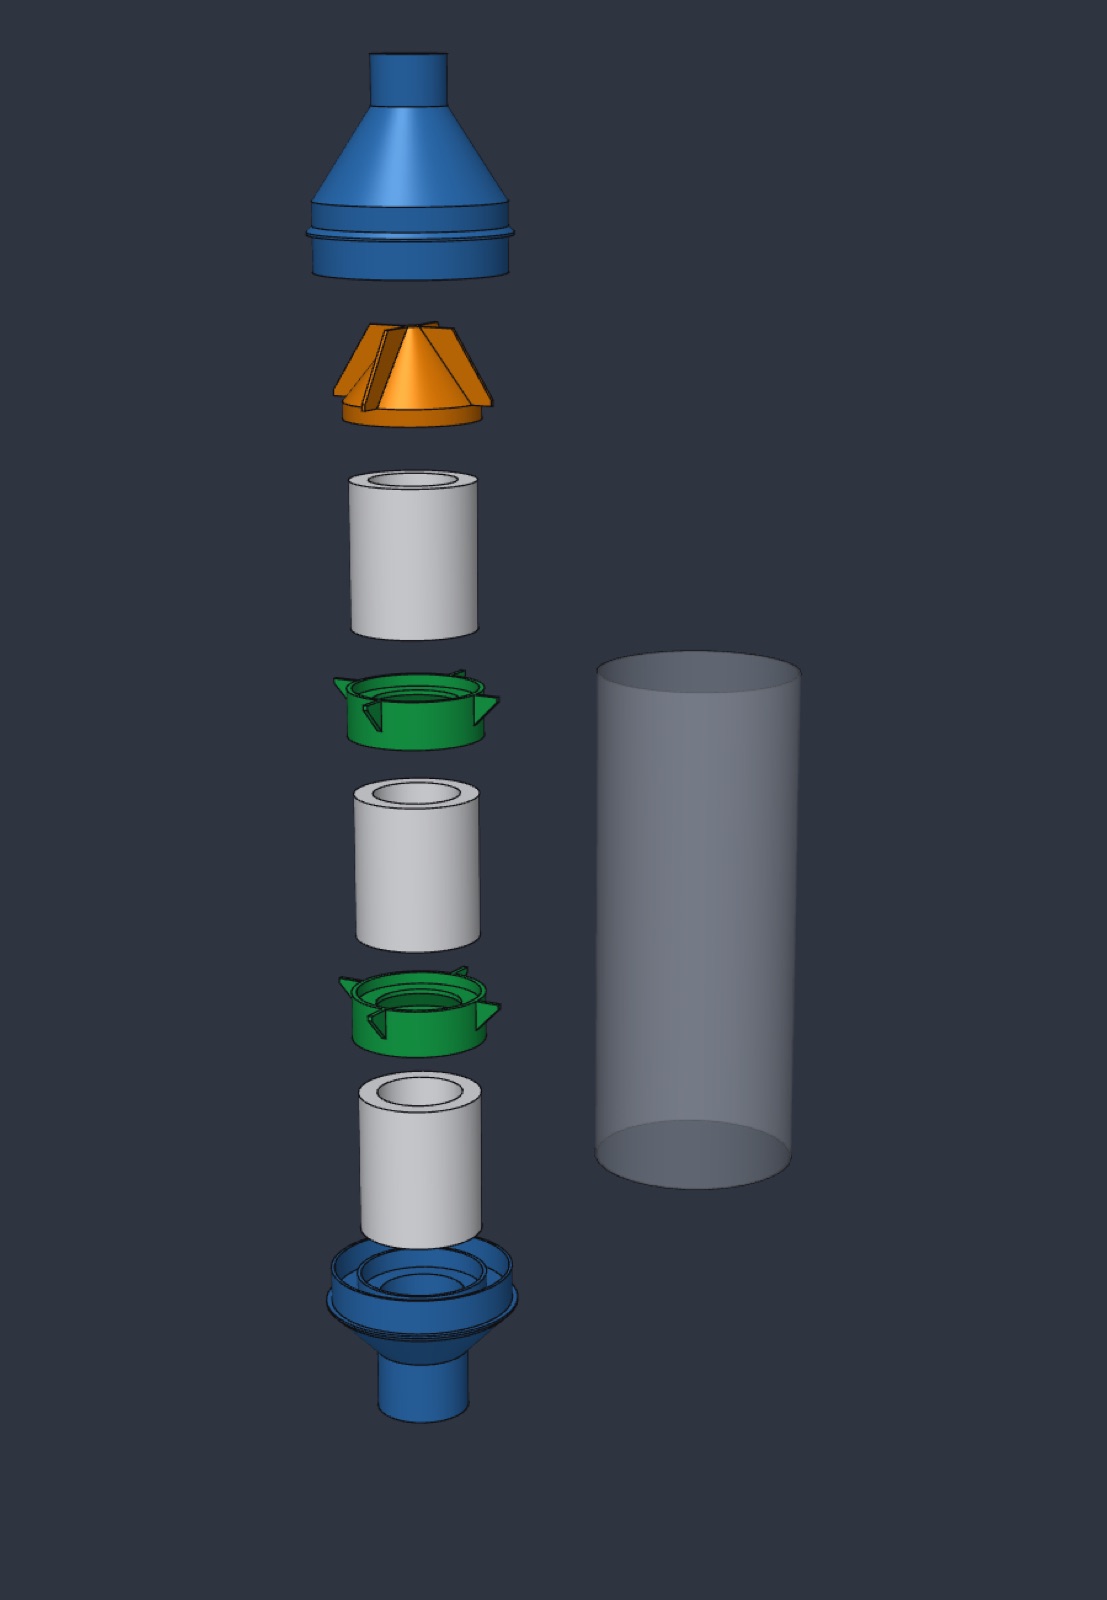
Les quatre pièces modélisées dans SolidCraft
Les quatre pièces dans leur sens d’impression : embout d’entrée, embout de sortie, bouchon, raccord.

Comment l’air circule

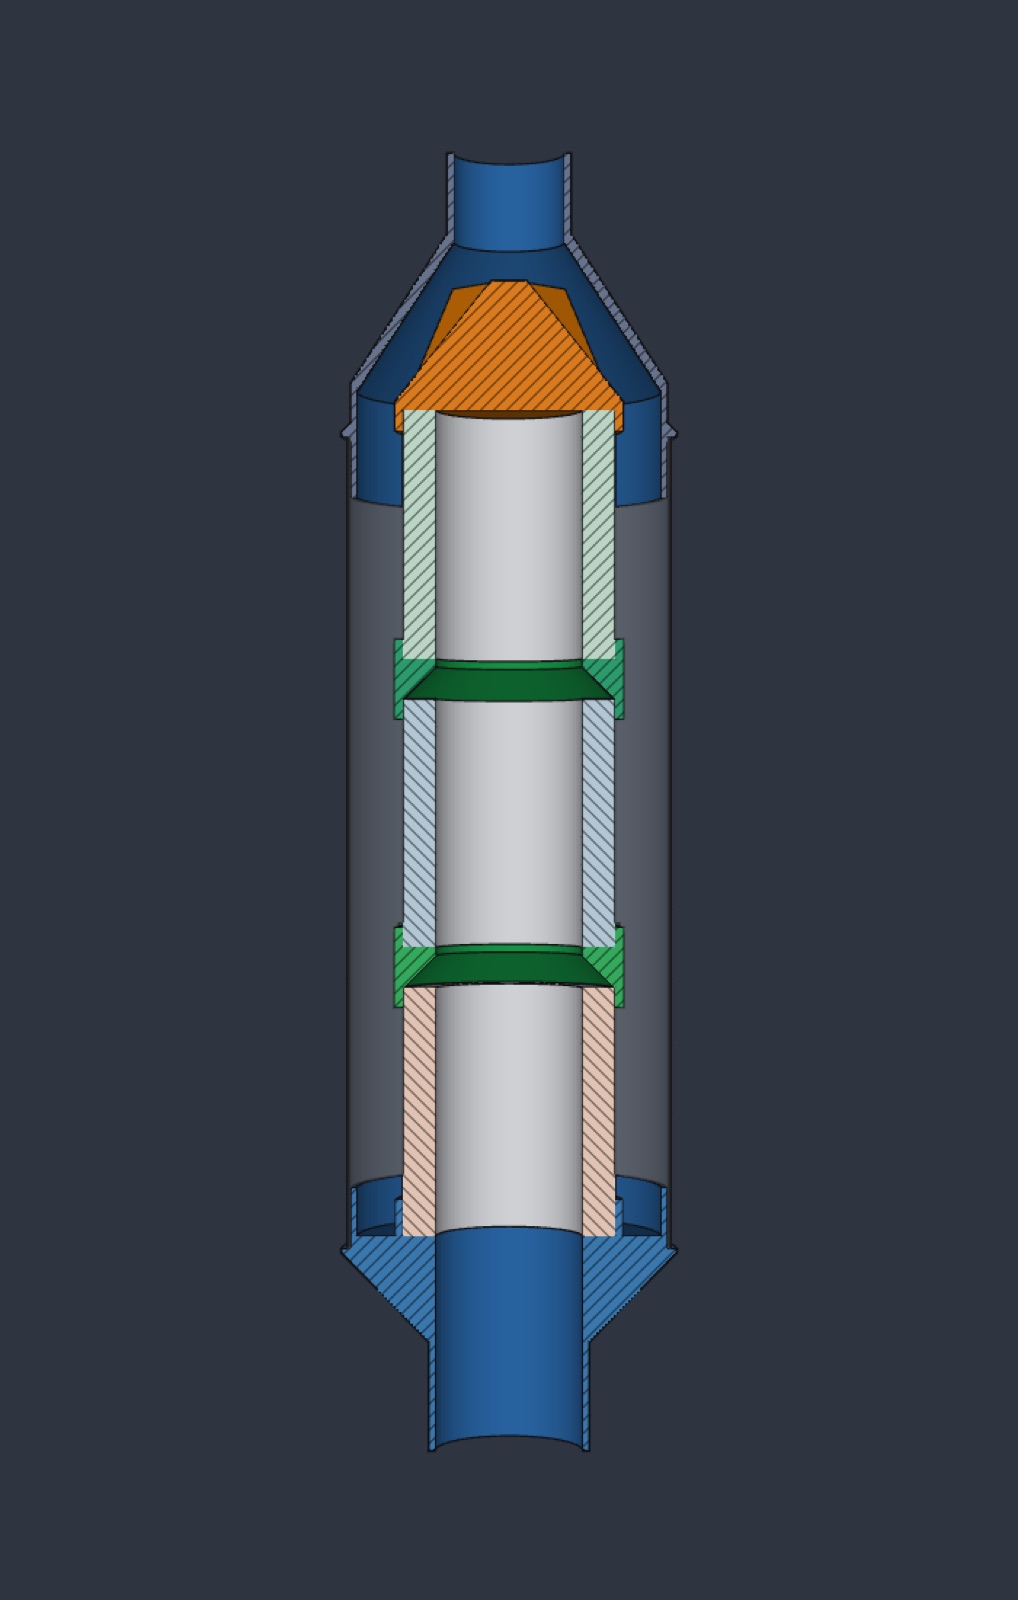
Voici le trajet de l’air :

  1. L’air arrive du cyclone par l’entonnoir.
  2. Le bouchon orange le dévie vers l’extérieur.
  3. L’air descend autour des cartouches et traverse la toile de l’extérieur vers l’intérieur : c’est là que la poussière fine reste.
  4. L’air propre suit le canal central et ressort vers l’aspirateur.

Le plateau de l’embout de sortie empêche l’air de contourner les filtres.
Avant d’imprimer, Claude a fait une validation virtuelle sur l’assemblage complet :

  • aucune interférence entre les 9 éléments ;
  • contrôle des jeux de montage ;
  • calcul de la section de passage de l’air à chaque étape.

Résultat : aucune pièce imprimée ne rétrécit le passage. Le point le plus étroit reste le tuyau du cyclone.

EndroitSection (mm²)
Tuyau du cyclone (le plus étroit)1 992
Entre l’entonnoir et la pointe du bouchon4 437
Autour des filtres10 948
Canal central Ø734 185
Flexible de l’aspirateur Ø805 027

La notice d’assemblage

Claude a aussi rédigé la notice de montage. On y trouve :

  • la liste des pièces ;
  • la longueur de coupe du tube (402 mm) ;
  • la pose des joints en mousse ;
  • le montage en 9 étapes, tube debout et sortie en bas ;
  • l’entretien des cartouches.

Il a ensuite généré les fichiers Bambu Studio déjà tranchés pour nos deux imprimantes, l’A1 mini et la P2S. Réglages : PETG, couches de 0,2 mm, 4 périmètres, 15 % de remplissage et aucun support.

PièceMatièreA1 miniP2S
Embout d’entrée~250 g7 h 355 h 35
Embout de sortie~275 g8 h 005 h 58
Bouchon~125 g3 h 562 h 47
Raccord (×2)~82 g3 h 031 h 58

Les tests d’impression

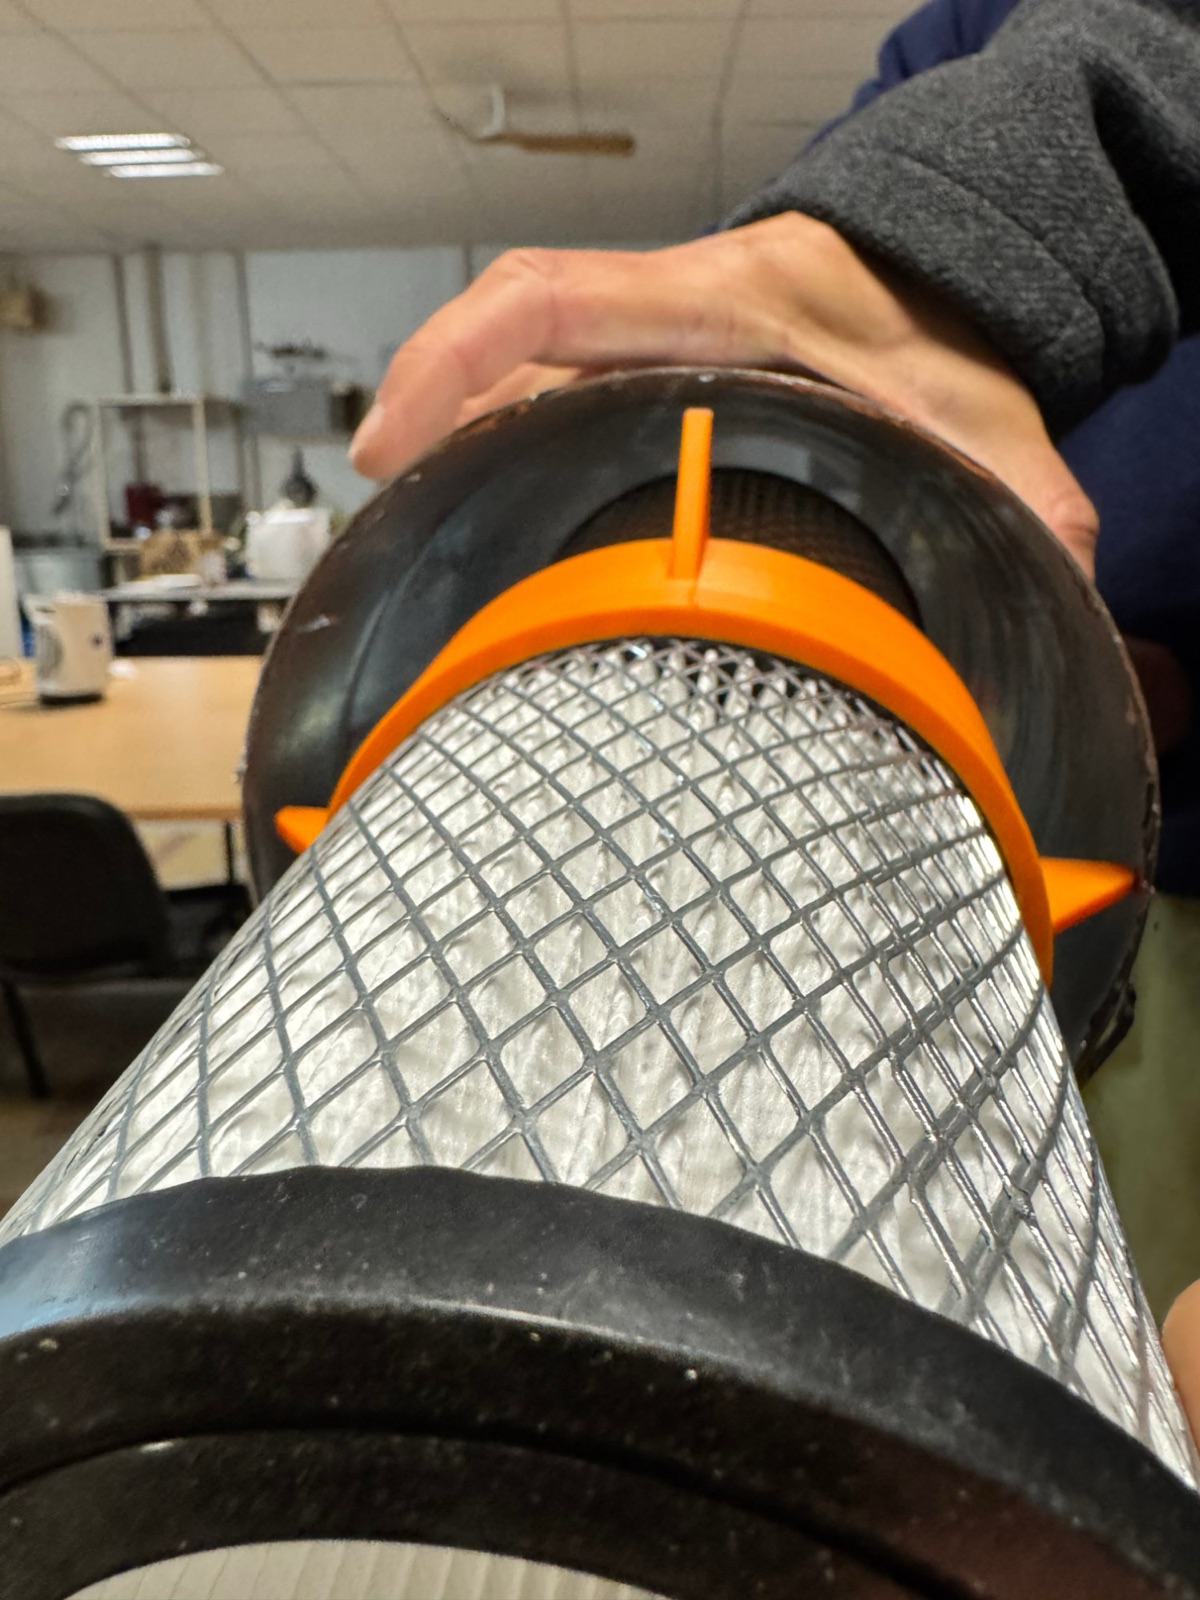
Le premier raccord imprimé ne touchait pas la paroi du tube : ses ailettes centraient mal la cartouche. Nous avons demandé quelques millimètres de plus.
Raccord orange imprimé en 3D monté sur une cartouche dans le tube
Le raccord imprimé, en essai dans le tube : les ailettes étaient trop courtes.

Plutôt que de réimprimer 8 heures de pièces à chaque essai, Claude a proposé deux anneaux de test rapides, imprimés en 25 à 50 minutes :

  • Test A : le manchon et la collerette des embouts, pour vérifier qu’ils s’emboîtent dans le tube Ø160.
  • Test B : les ailettes du raccord, à la nouvelle cote Ø162,8.

Verdict du test B : trop juste. On retire 1 mm par côté, et le raccord passe en v7 (ailettes Ø160,8). Un test de 30 minutes nous a évité de rater deux pièces de 3 heures.

Dernière demande : pour ne plus mélanger les versions au labo, chaque pièce porte maintenant son numéro de version gravé. On trouve v4 sur les embouts, v5 sur le bouchon et v7 sur le raccord.

Ce qu’on retient

  • Décrire le besoin en français, avec des photos et des cotes, suffit pour obtenir des pièces paramétriques cohérentes. En revanche, il faut relire et corriger : entrée à 90°, filtres coniques… l’IA n’a pas deviné ce qu’elle ne voyait pas.
  • Les contraintes d’impression (pas de support, pentes à 45° maximum) gagnent à être posées dès le début.
  • Les petites pièces de test valident une cote réelle bien plus vite que le modèle virtuel.

Dans l’épisode 2 : impression des pièces définitives, montage complet et premiers essais d’aspiration à l’atelier.
Une étagère à épices : de la photo d’inspiration au fichier STEP avec ChatGPT

Un rangement en bois, quelques contraintes de dimensions et une scie à onglet : voilà le point de départ de ce projet. J’ai utilisé ChatGPT pour explorer plusieurs formes, choisir un modèle et obtenir un fichier 3D à ouvrir dans Fusion 360. Voici les étapes de cet échange, la correction d’un détail important et les photos de l’étagère réalisée.

Le point de départ : une photo et un besoin précis

Je cherchais une étagère pour ranger les bouteilles d’huile, de vinaigre et les épices dans la cuisine. L’espace disponible imposait une largeur de 80 cm et une profondeur totale de 14 cm maximum. Il fallait aussi au moins 33 cm de hauteur libre entre les deux tablettes pour les grandes bouteilles.

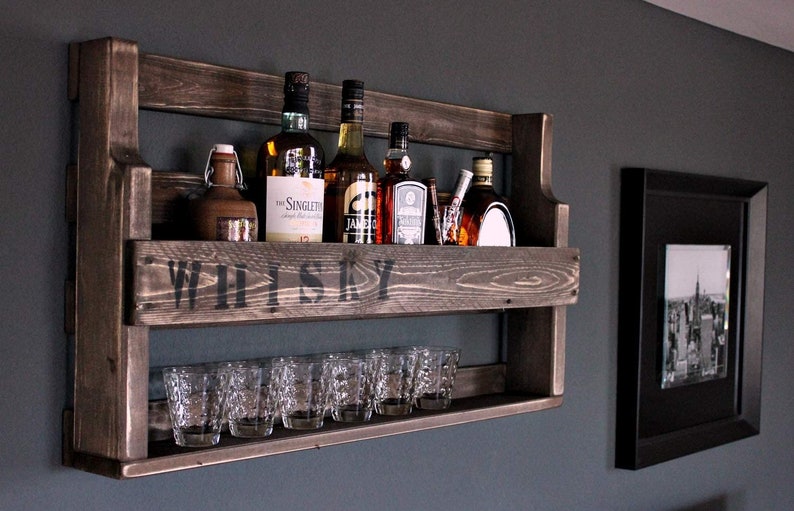
La photo d’inspiration représentait un rangement mural pour bouteilles et verres. J’aimais son aspect rustique, ses montants latéraux et ses bandeaux en façade. L’idée était d’en reprendre l’esprit en l’adaptant à la cuisine et à des découpes simples.

Photo d’inspiration : rangement mural en bois sombre pour bouteilles et verres
Le modèle de départ transmis dans la conversation.

Premier échange : cinq variantes réalisables à la scie à onglet

Ma première demande était simple :

« Tu peux faire 5 variantes que je peux faire avec ma scie à onglet ? »

Les demandes citées ici sont reprises de nos échanges, avec l’orthographe corrigée.

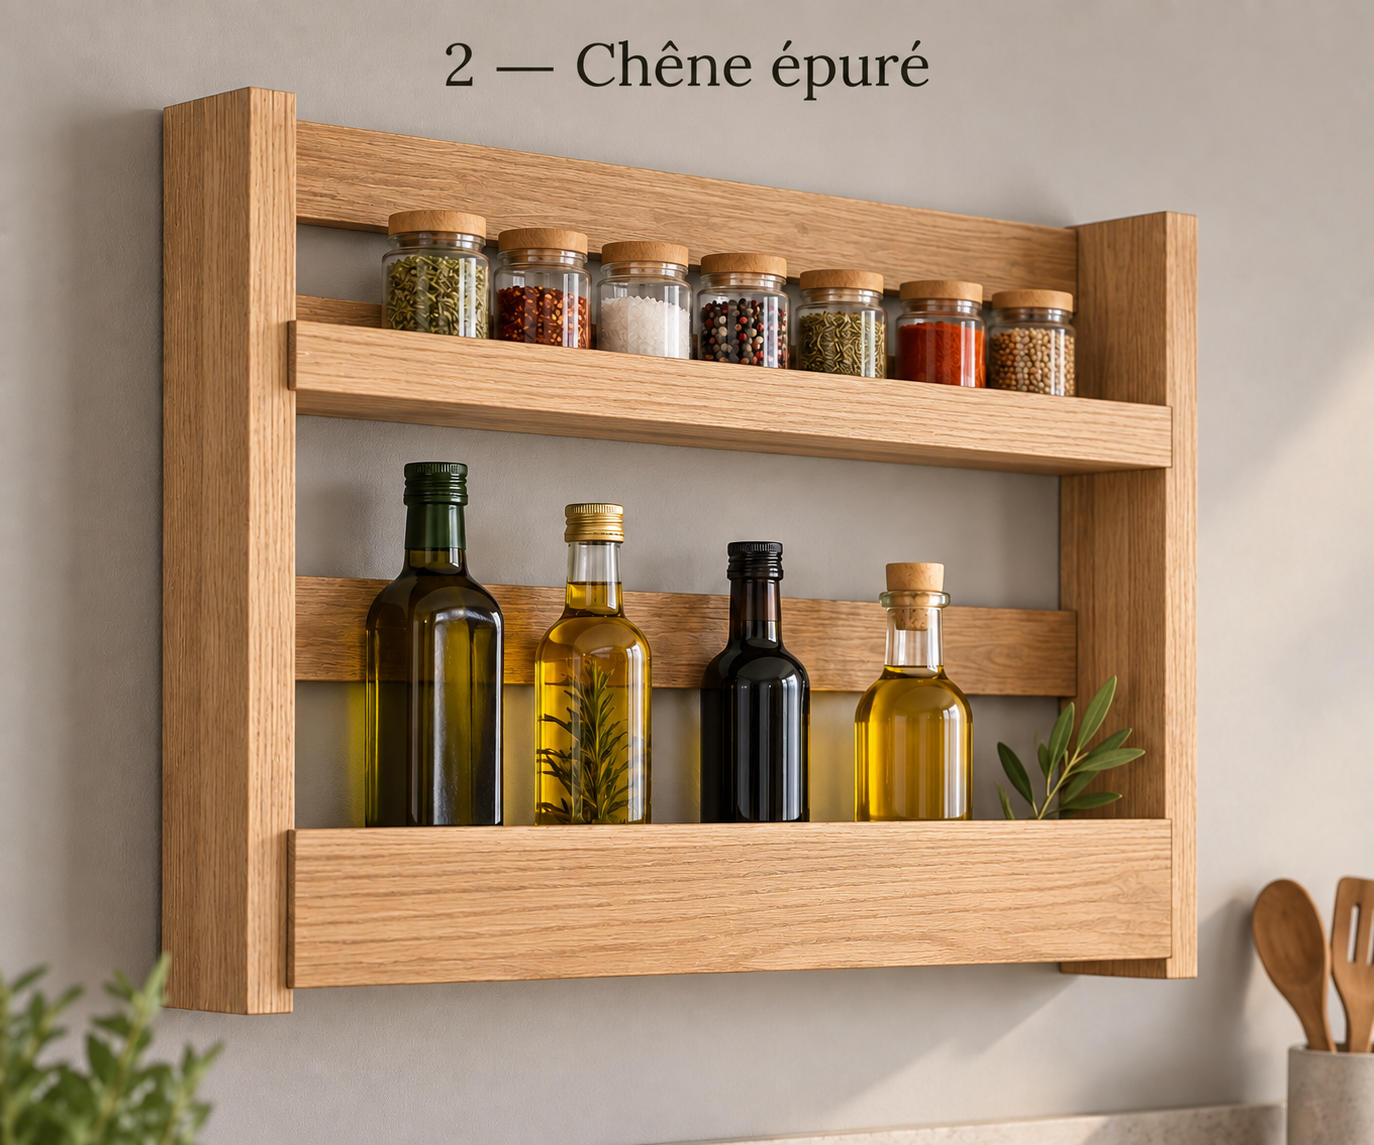
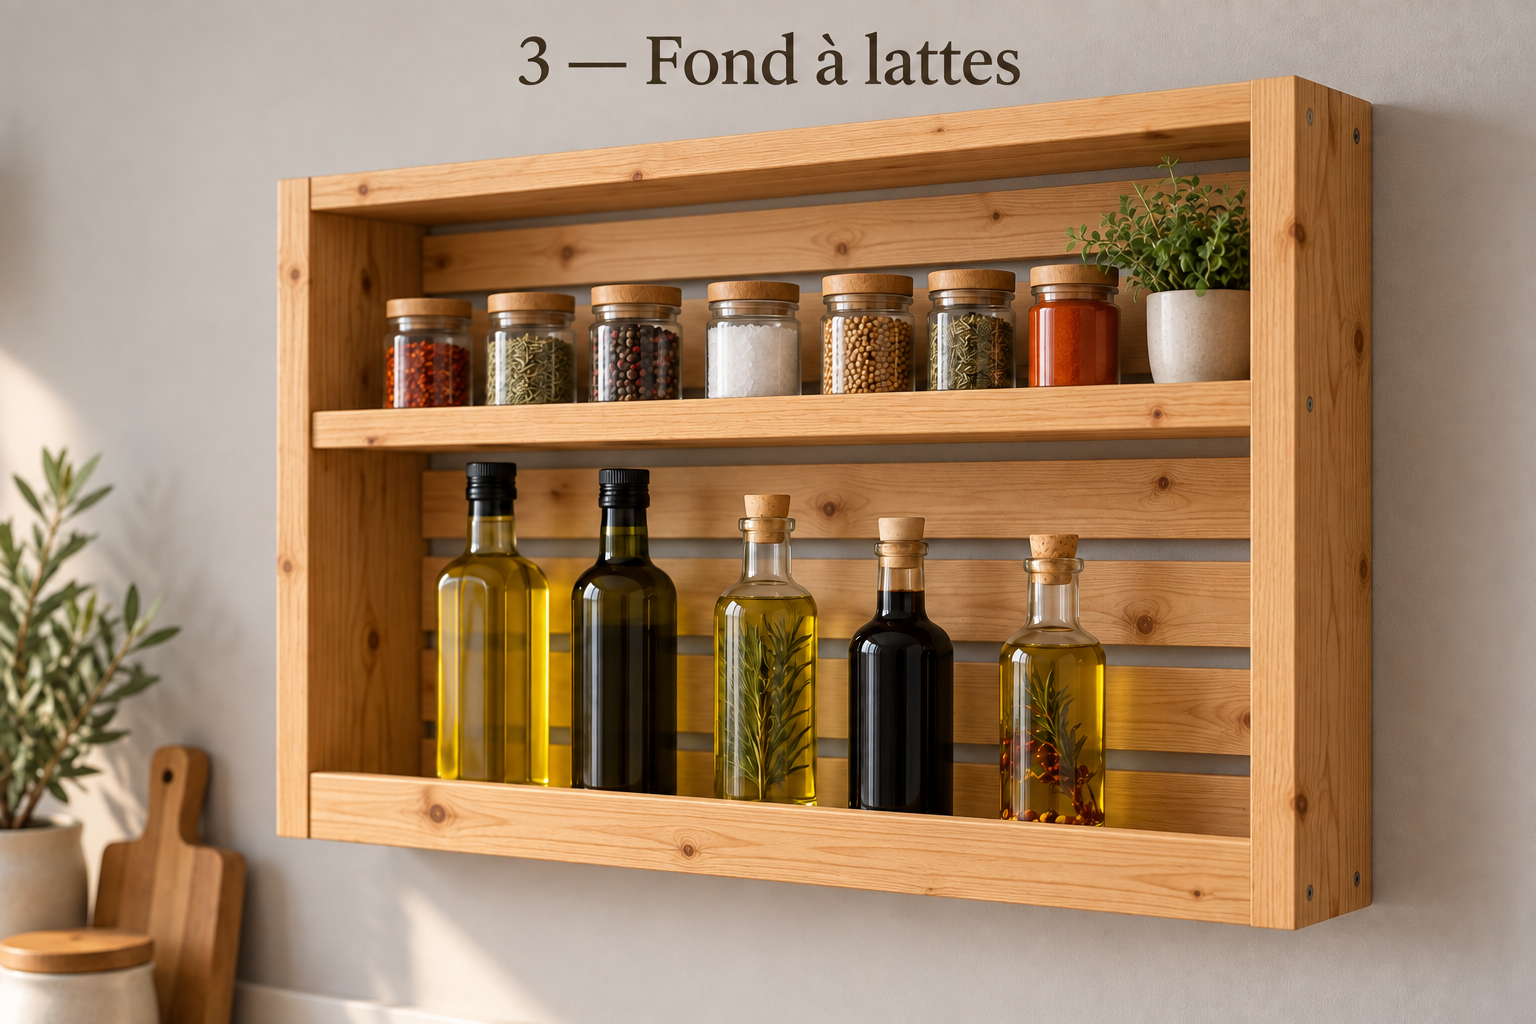
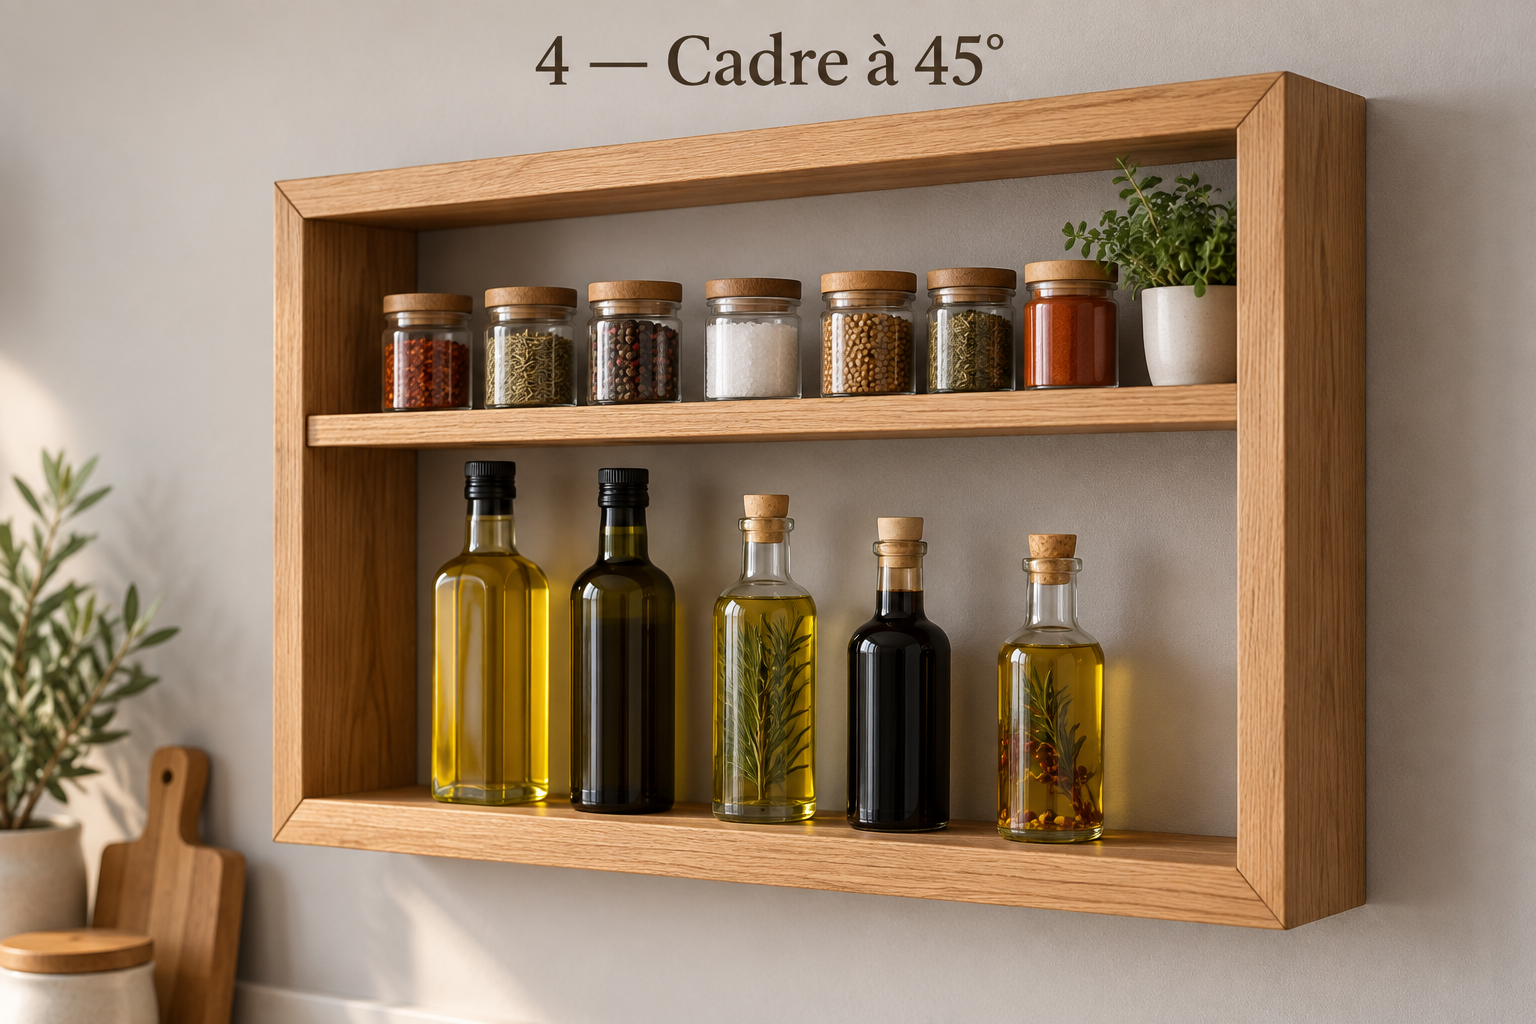
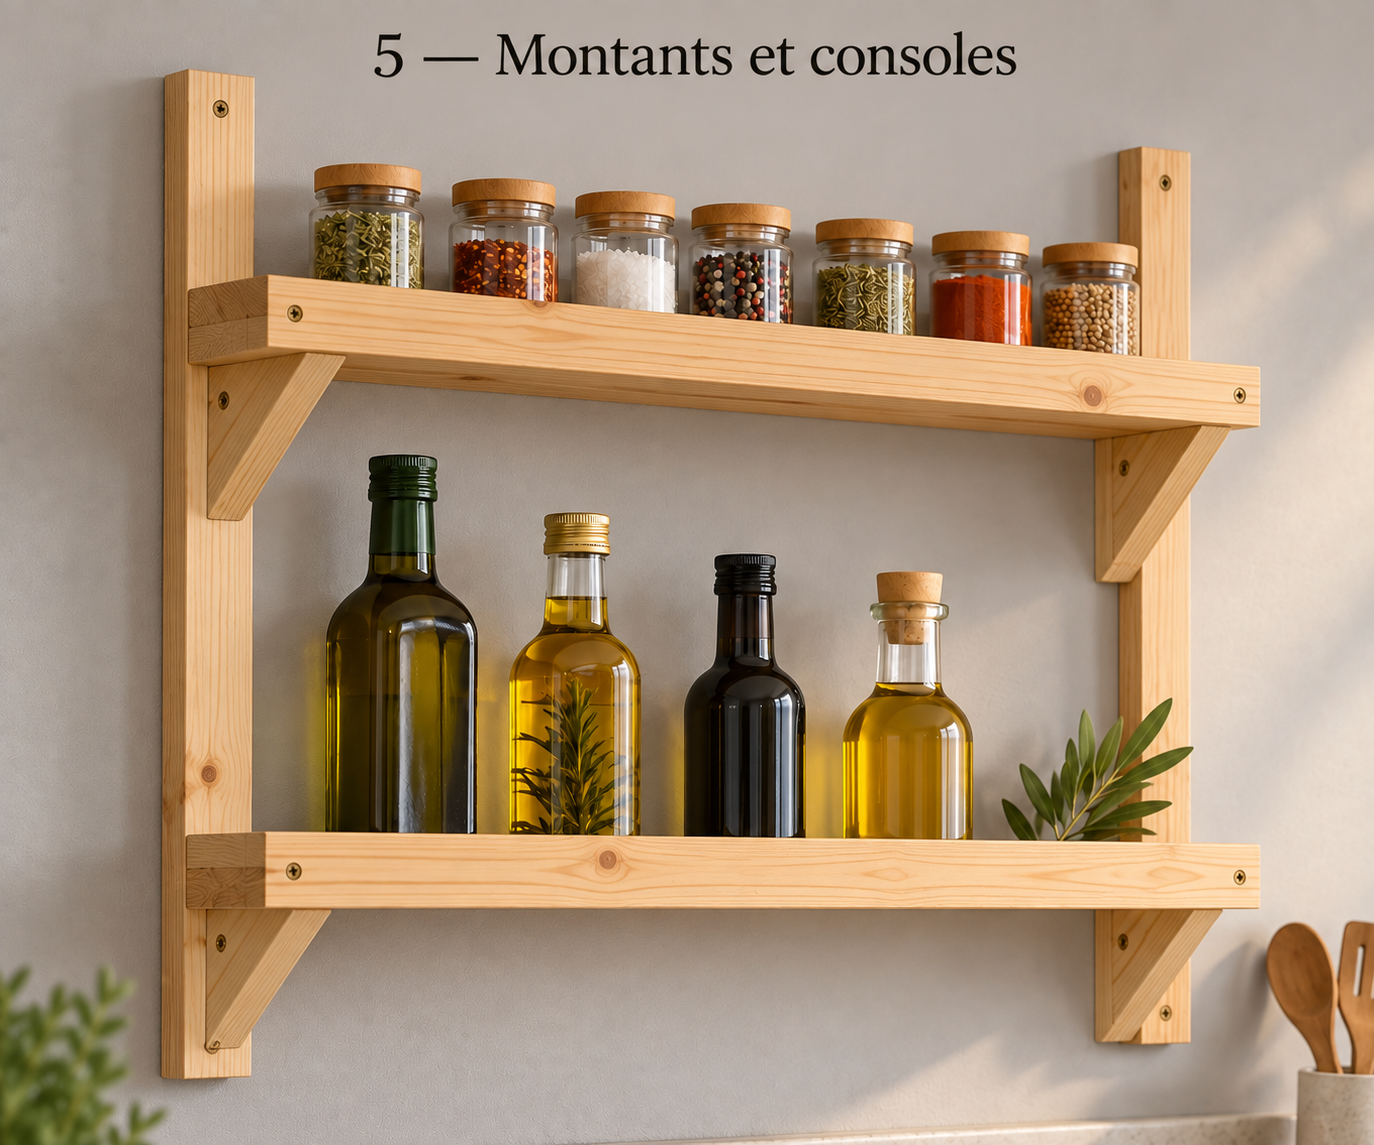
ChatGPT a proposé cinq visuels : un modèle rustique à coupes droites, une version en bois clair, un fond à lattes, un cadre avec des angles à 45° et une construction ouverte sur consoles. Ces images permettaient de comparer les styles ; elles ne constituaient pas encore des plans de fabrication.

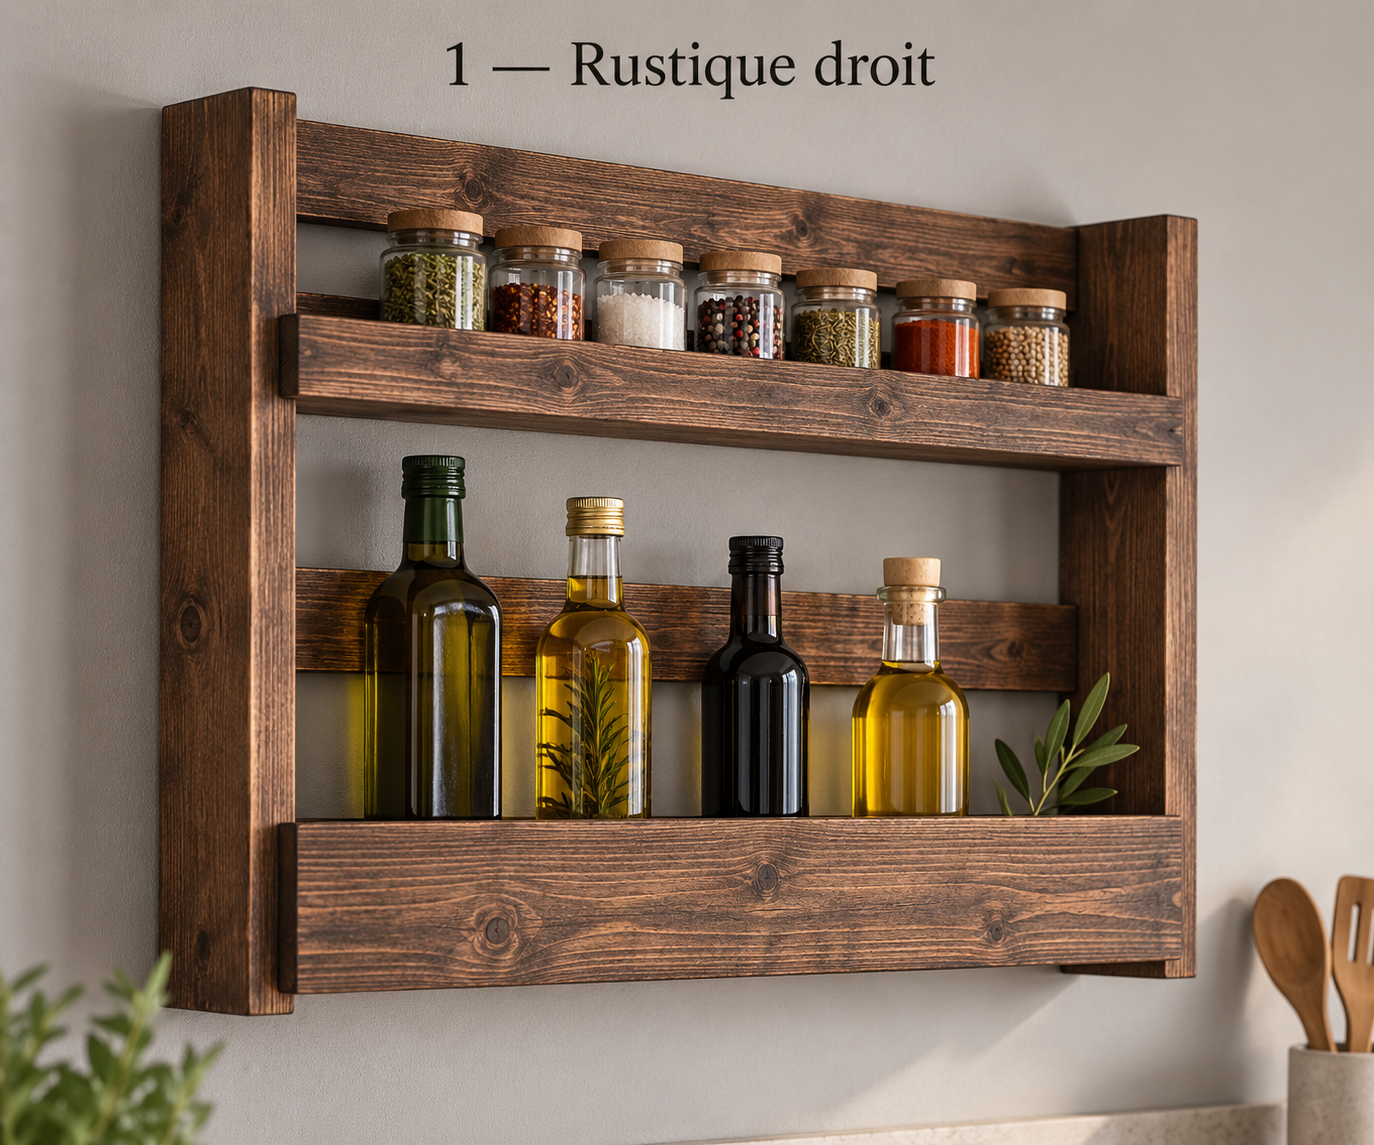
Proposition générée par IA — Variante 1 : étagère rustique sombre avec deux tablettes et des bandeaux droits
1 — Rustique droit : le modèle retenu. Image générée par IA.
Proposition générée par IA — Variante 2 : étagère de même esprit en bois clair
2 — Chêne épuré. Image générée par IA.
Proposition générée par IA — Variante 3 : étagère en bois avec un fond à lattes horizontales
3 — Fond à lattes. Image générée par IA.
Proposition générée par IA — Variante 4 : étagère avec un cadre assemblé à 45 degrés
4 — Cadre à 45°. Image générée par IA.
Proposition générée par IA — Variante 5 : deux tablettes portées par des montants et des consoles en bois
5 — Montants et consoles. Image générée par IA.

Ces cinq propositions sont des images générées par IA, pas des photographies d’objets fabriqués.

J’ai retenu la proposition 1, la plus proche de la photo de départ. Sa géométrie repose sur des planches rectangulaires et des coupes droites. En partant de bois déjà à la bonne largeur, la scie à onglet sert à recouper les longueurs ; l’assemblage nécessite également du perçage et du vissage.

Deuxième échange : passer de l’image au modèle 3D

« Fais-moi le fichier STEP de la proposition 1 pour l’ouvrir dans Fusion 360. »

Le modèle a été construit avec huit pièces distinctes : deux montants, deux tablettes, deux bandeaux de retenue et deux traverses arrière. Les dimensions retenues pour le fichier sont de 800 mm de large, 550 mm de haut et 140 mm de profondeur totale, avec du bois de 18 mm d’épaisseur.

Le STEP permet de récupérer la géométrie dans Fusion 360 pour la mesurer et l’adapter. Il ne contient pas l’historique de construction d’un fichier Fusion natif, ni les vis, les perçages ou les fixations murales.

La correction : ne pas oublier le débord des bandeaux

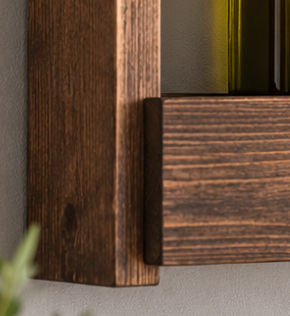
En comparant le premier fichier à l’image, j’ai remarqué une différence : les bandeaux étaient placés entre les montants, alors que le visuel montrait des bandeaux rapportés devant, avec un léger recouvrement.

« Attention, dans le fichier STEP, il n’y a pas de débord comme sur la photo. La profondeur avec le débord ne doit pas dépasser 140 mm. »

Détail du visuel généré par IA — Gros plan du visuel montrant le bandeau de façade en saillie devant le montant
Le détail envoyé pour préciser la correction : le bandeau dépasse devant le montant. Détail du visuel généré par IA.

La correction a consisté à ramener les montants à 122 mm de profondeur et à ajouter les bandeaux de 18 mm devant eux. Le total reste donc bien de 122 + 18 = 140 mm. Dans le modèle corrigé, chaque bandeau recouvre aussi 9 mm de la face avant de chaque montant.

Ce petit aller-retour a été essentiel : une image séduisante ne suffit pas à définir un assemblage. Il faut vérifier les positions des pièces et les dimensions hors tout.

Les pièces du modèle corrigé

Toutes les dimensions ci-dessous sont en millimètres. Elles décrivent le STEP partagé, et non un relevé de l’objet photographié. Toutes les pièces font 18 mm d’épaisseur.

PièceQuantitéDimensions de découpe
Montants latéraux2550 × 122 × 18
Tablettes2764 × 122 × 18
Bandeau inférieur1782 × 80 × 18
Bandeau supérieur1782 × 45 × 18
Traverses arrière2764 × 60 × 18

La hauteur libre entre le dessus de la tablette basse et le dessous de la tablette supérieure est de 330 mm. Pour adapter le projet à ses bouteilles, il faut aussi prévoir leur passage au-dessus du bandeau lors de la mise en place.

Le résultat dans la cuisine

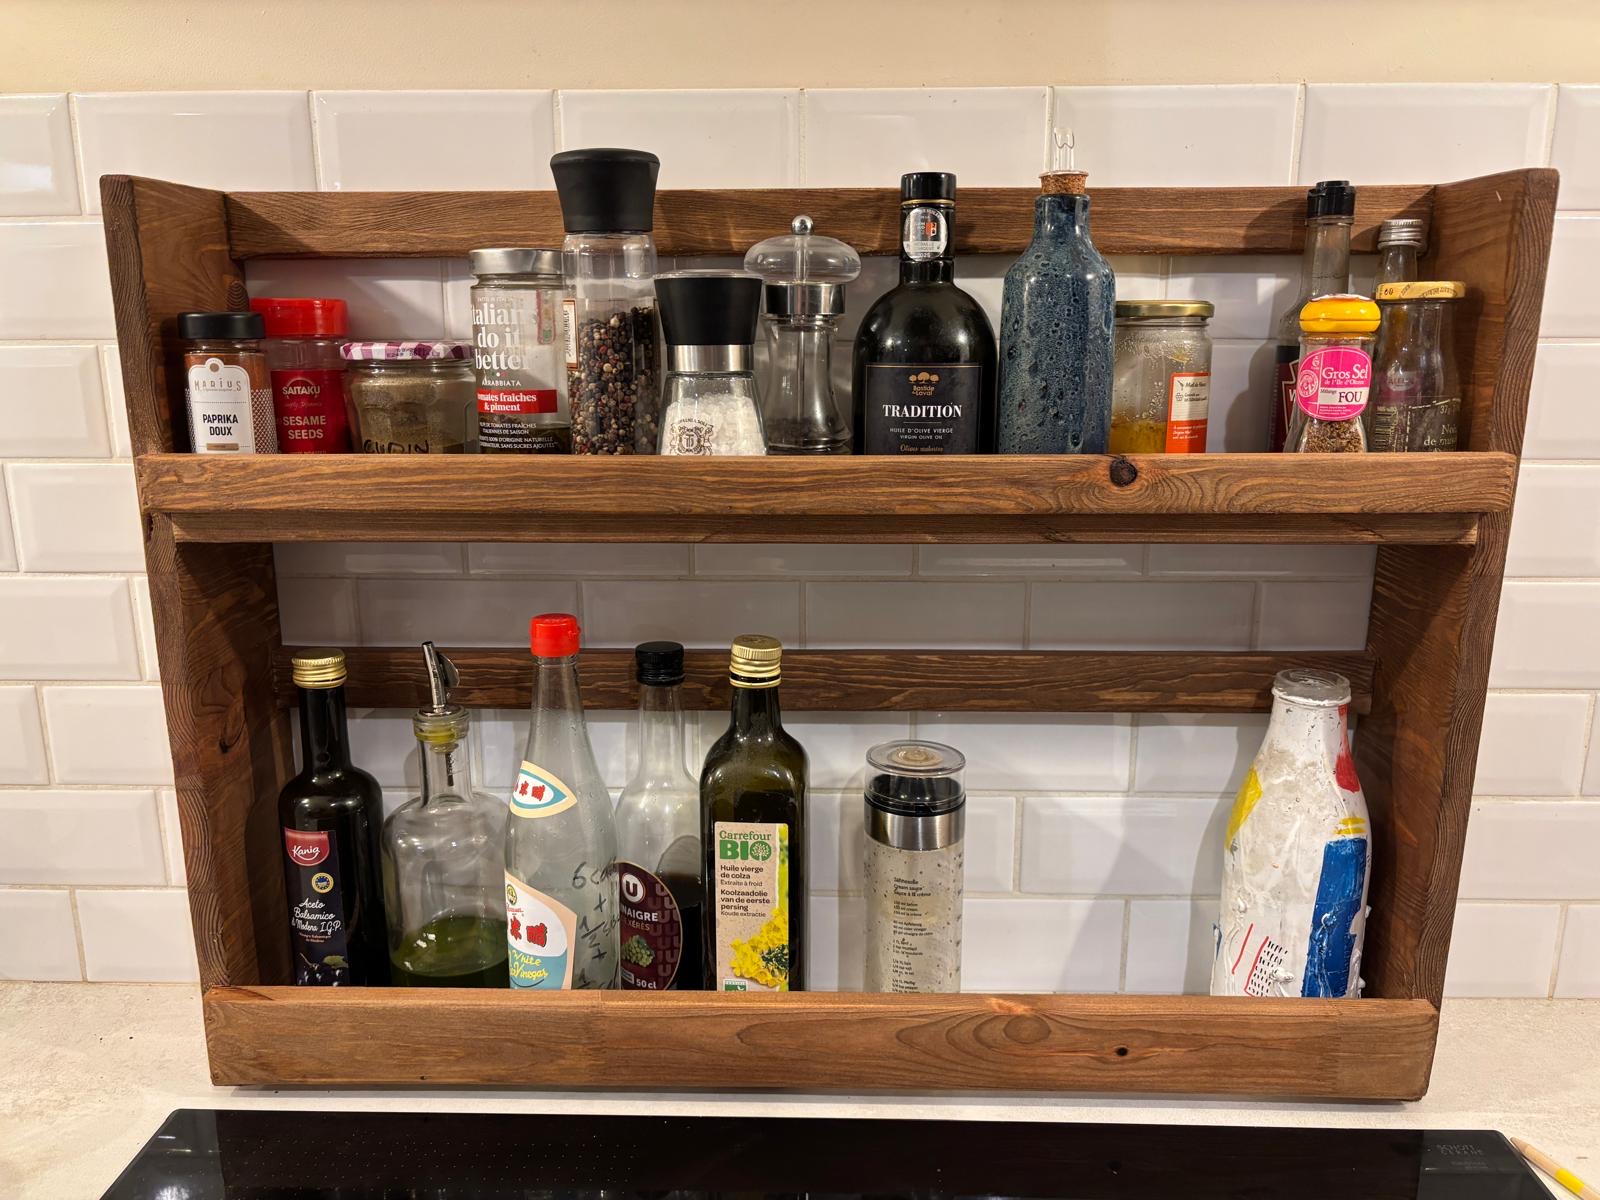
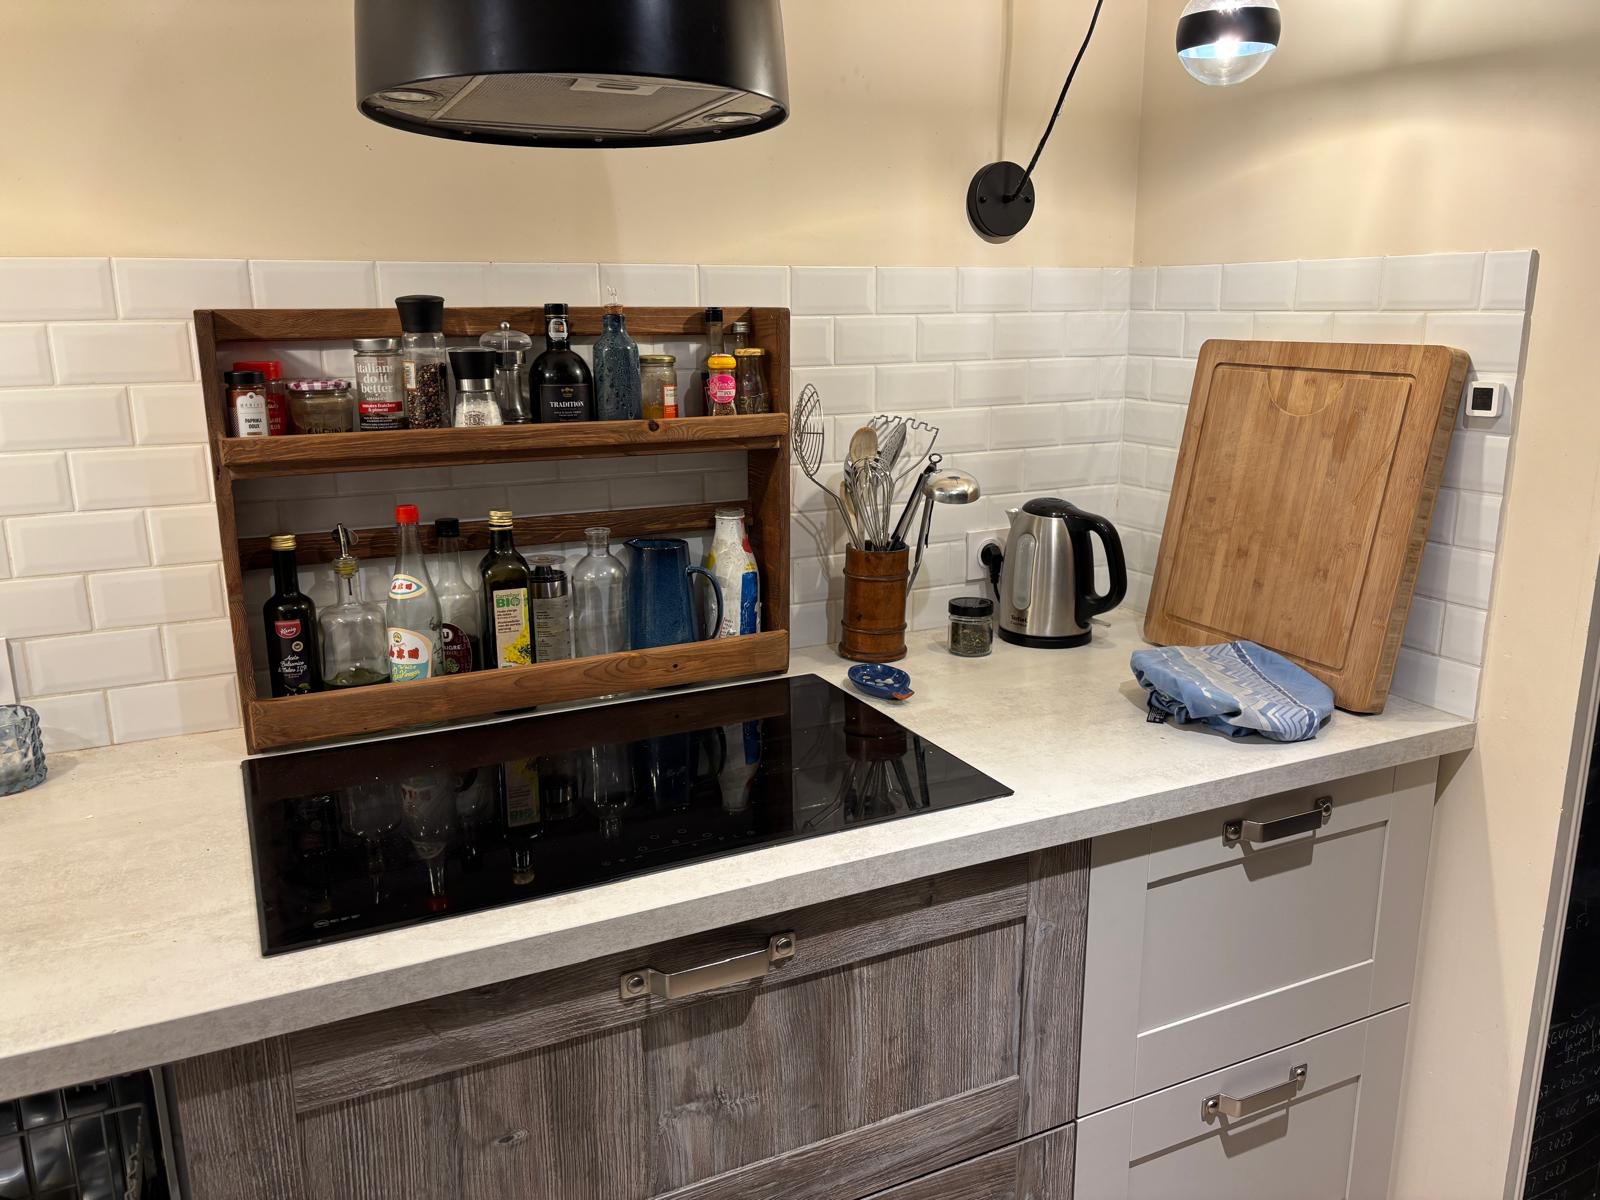
Voici l’étagère réalisée, garnie de bouteilles et de pots. On retrouve les deux niveaux, les traverses arrière et les bandeaux en façade. Les photos permettent de comparer le résultat réel aux premières propositions générées.

Photo réelle de l’étagère en bois réalisée, remplie de bouteilles et d’épices
L’étagère réalisée, vue de face.
Photo réelle de l’étagère installée dans la cuisine devant la crédence blanche
Vue d’ensemble dans la cuisine.

Ce projet montre une utilisation concrète de l’IA pour préparer un objet : partir d’une référence, comparer des variantes, préciser les contraintes et obtenir une base de travail en 3D. La comparaison avec l’image et la vérification des cotes restent des étapes à part entière.

Télécharger le fichier STEP

Télécharger le modèle STEP corrigé (ZIP) — étagère 800 × 140 × 550 mm

Le fichier contient huit solides séparés, en millimètres. Il a été réimporté pour vérifier le nombre de pièces et les dimensions hors tout, notamment la profondeur de 140 mm, débord compris.

🎉 Participez à notre campagne de financement pour une nouvelle imprimante 3D !

Le Laboratoire Ouvert Villeurbannais (LOV) lance une campagne pour renouveler son parc d’imprimantes 3D, souvent en panne 😥

👉 Grâce à vos dons, nous pourrons acquérir une ou des imprimante(s) fiable et moderne (Bambu Lab A1 mini, A1 ou P1S avec AMS selon le montant récolté), accessible à tous les membres, et utilisée aussi pour organiser des formations ouvertes à toutes et tous 🎓

💙 Chaque euro compte, merci d’avance pour votre soutien à ce projet collectif !

Soutenez la campagne du LOV

CNC -Comment générer code depuis fusion 360 pour CNC ID CONCEPTION – ID CNC PRO

Comment générer un code code lisible sur la CNC du « LOV ».

Cette operation est possible à la fin de la conception de la piece 3D et de l’étape de machinerie virtuel. Cette arcticle ne documente pas ces étapes.

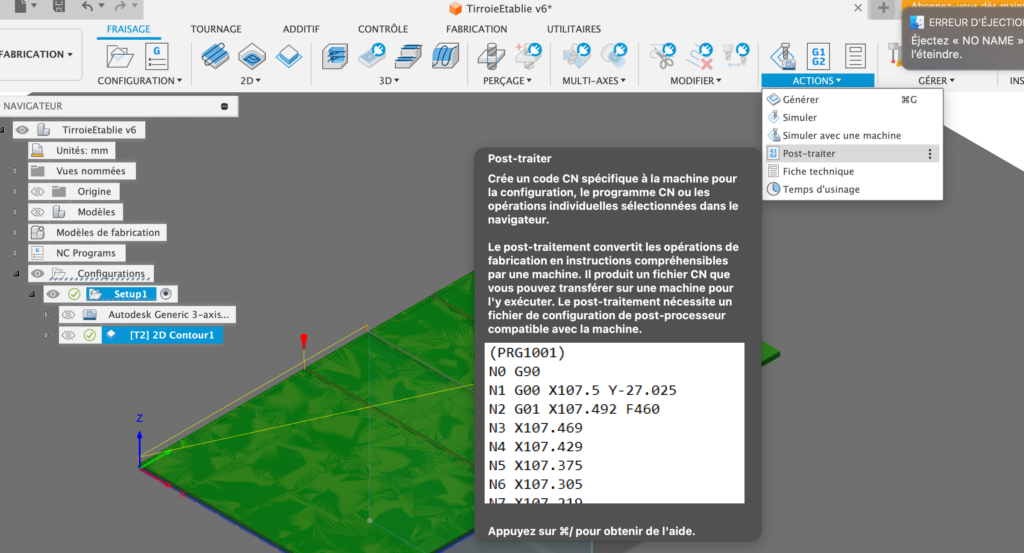
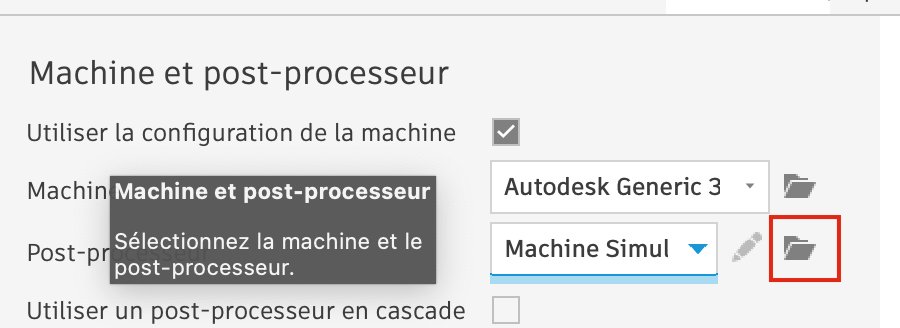
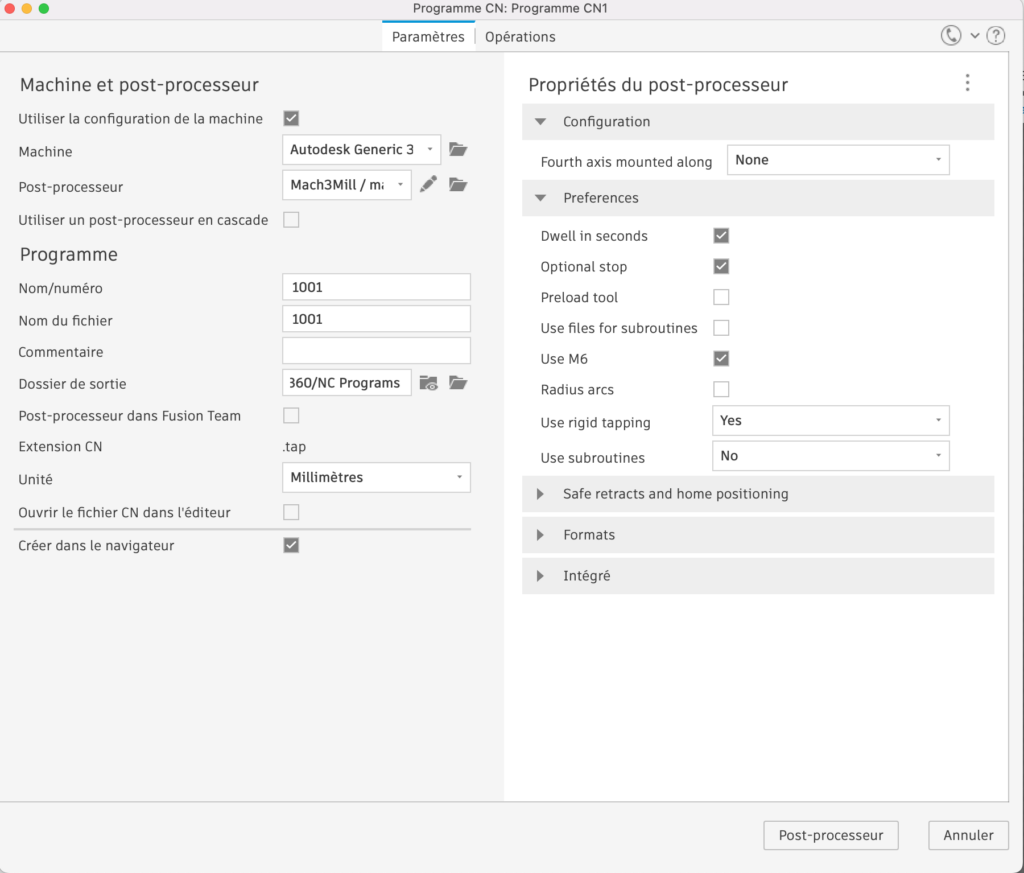
  1. allée dans le menu « Fabrication->Action->Post-Traiter »
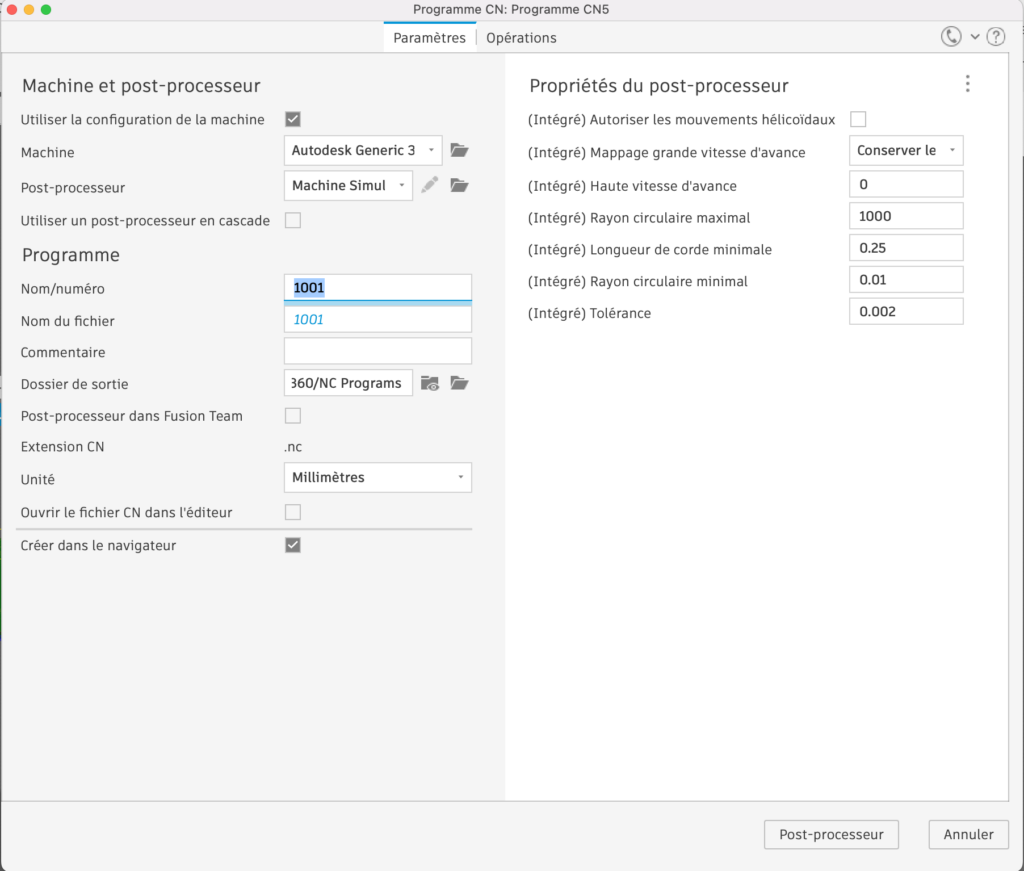
  2. Il faut importer les fichiers de post-treament depuis le serveur 360 fusion.

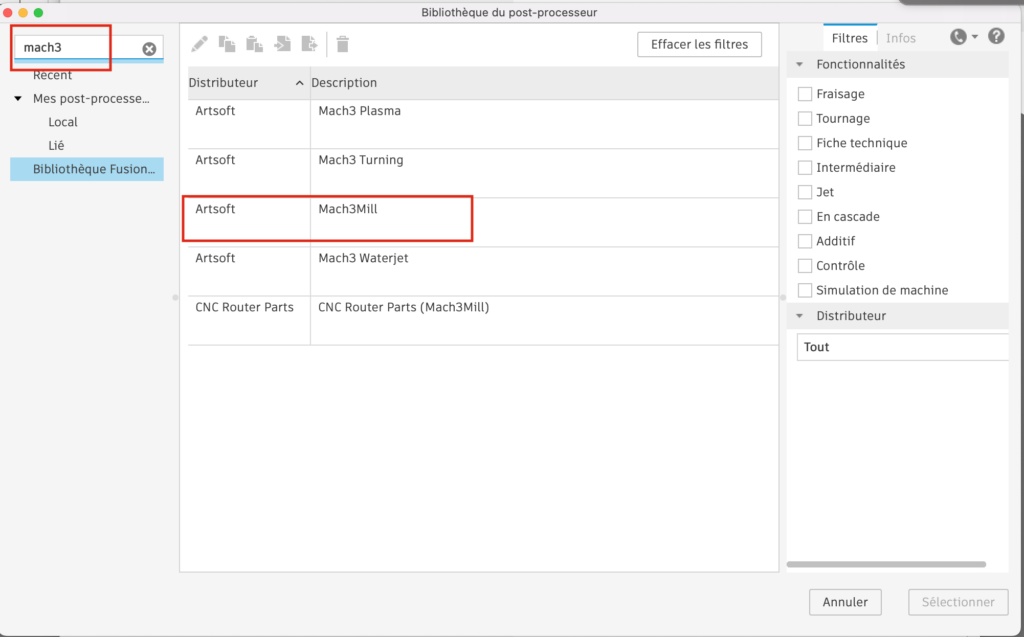
Selctionner le bon post processeur

Choisir le « Artsoft/Mac3Mill »

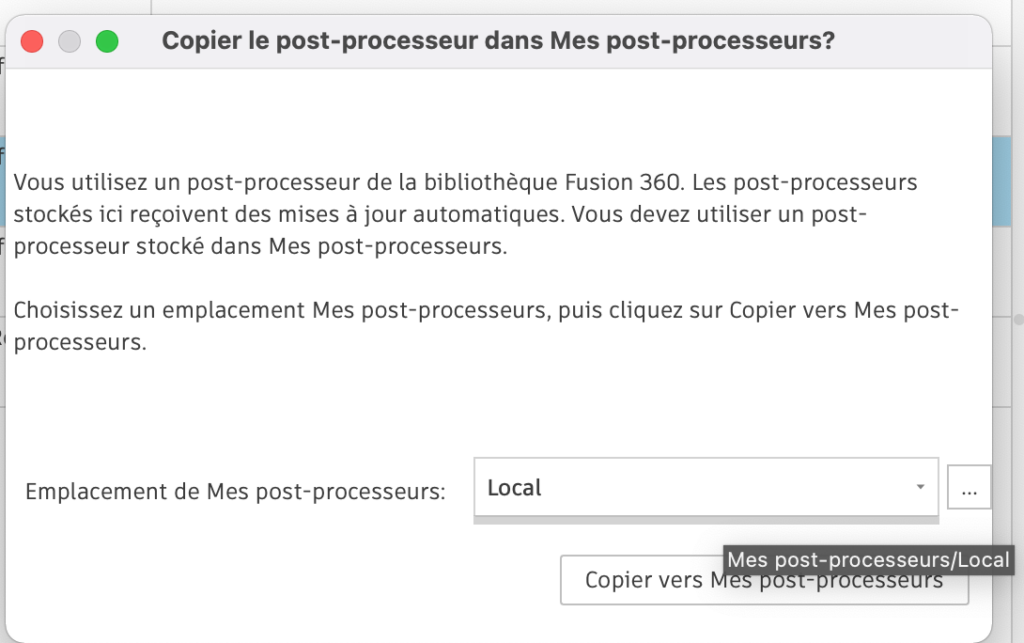
Copier en local le profile Artsoft/Mach3Miller

Verifier le profile post-processeur est bien à « Mach3Mill »

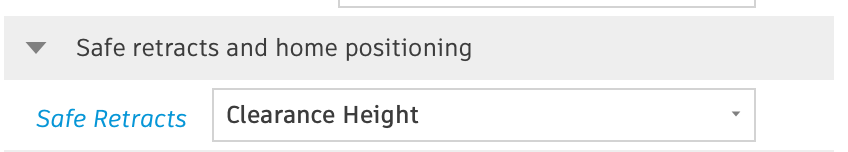
Il faut aussi changer « Safe retrarct home positionning ». il faut choisir « Clearance Height ».

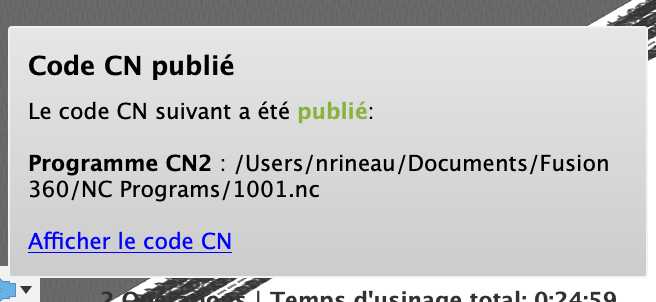
Clicker sur Post-Processeur pour générer le g-code .tap.

Rechercher le fichier .tap qui ce trouve dans le chemin indiqué dans la confirmation de la création du g-code. Ensuite le mettre sur une clef USB

pour l’excuser sur Mach3 de la CNC.