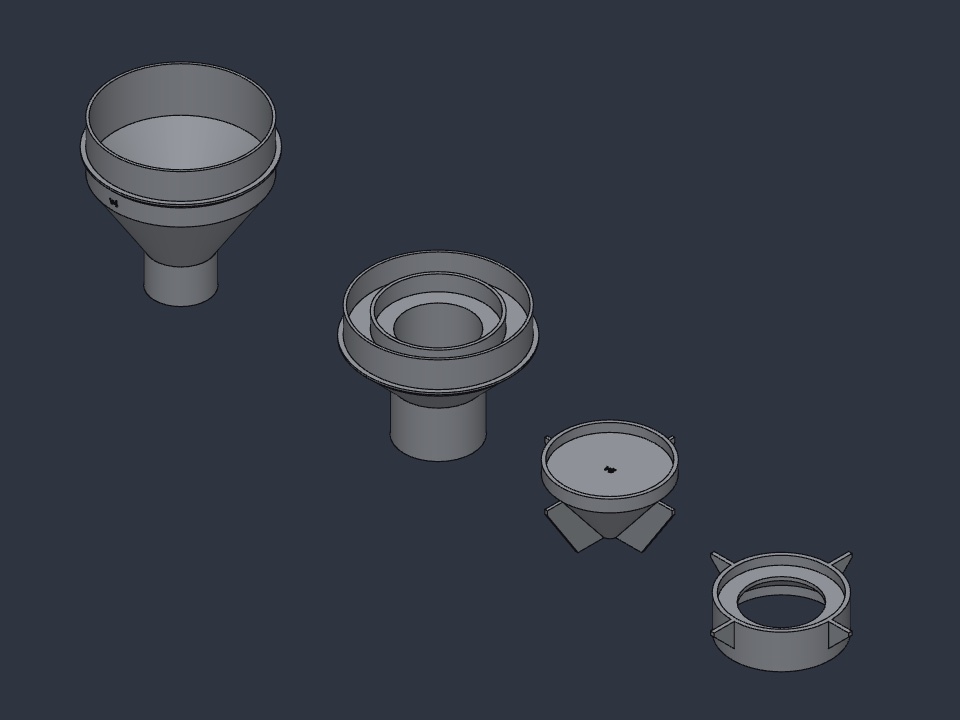
Au labo, la scie et la ponceuse font de la poussière fine, et notre aspirateur d’atelier Parkside ne la retient pas toute. Le cyclone en amont attrape les copeaux, mais la poussière fine passe. Nous avons donc décidé d’ajouter un étage de filtration HEPA entre le cyclone et l’aspirateur. Dans ce premier épisode, on raconte comment nous avons conçu les pièces avec l’assistant IA Claude, écrit la notice et validé les cotes par de petits tests d’impression.
Le point de départ
Le matériel déjà disponible :
- un aspirateur Parkside PASA 1200, avec un flexible Ø80 mm ;
- un tuyau qui sort du cyclone : Ø54,75 mm extérieur ;
- 3 cartouches filtrantes cylindriques, Ø105 × 123 mm, ouvertes au centre (Ø73 mm) ;
- un tube métal Ø160 mm de 500 mm, qui sert de corps au filtre.
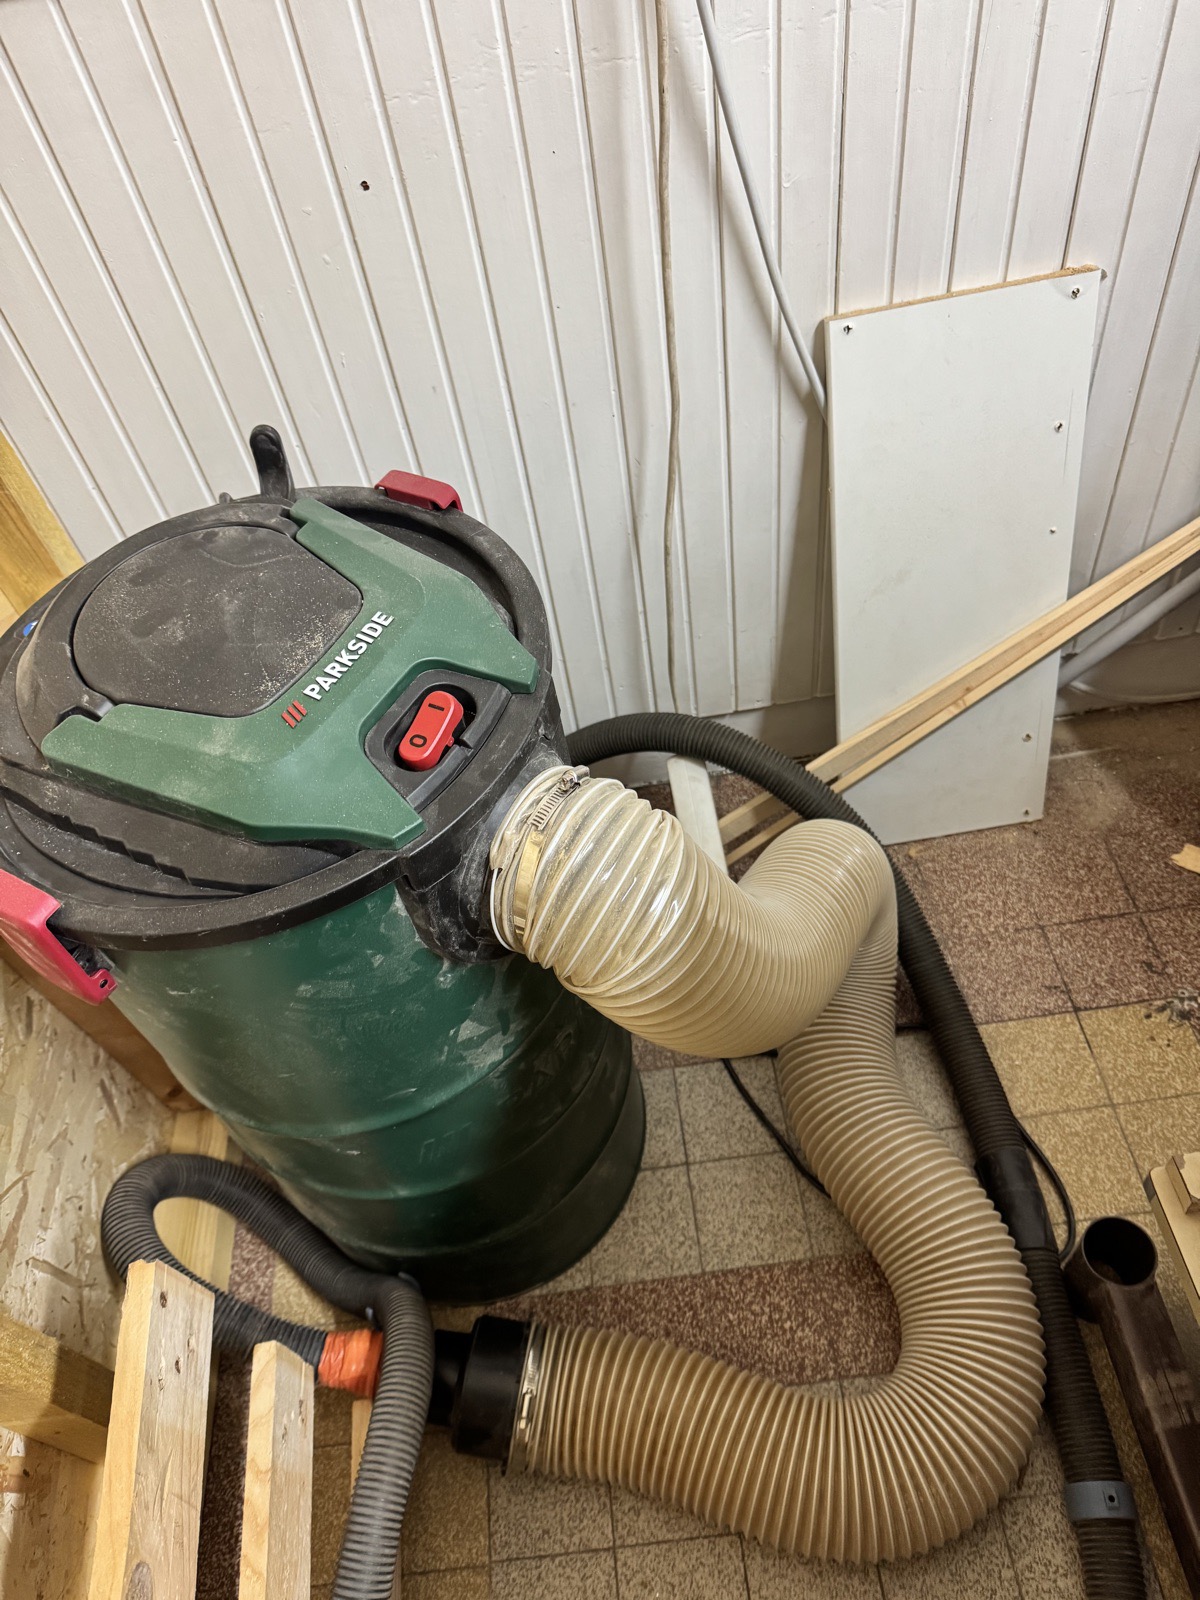
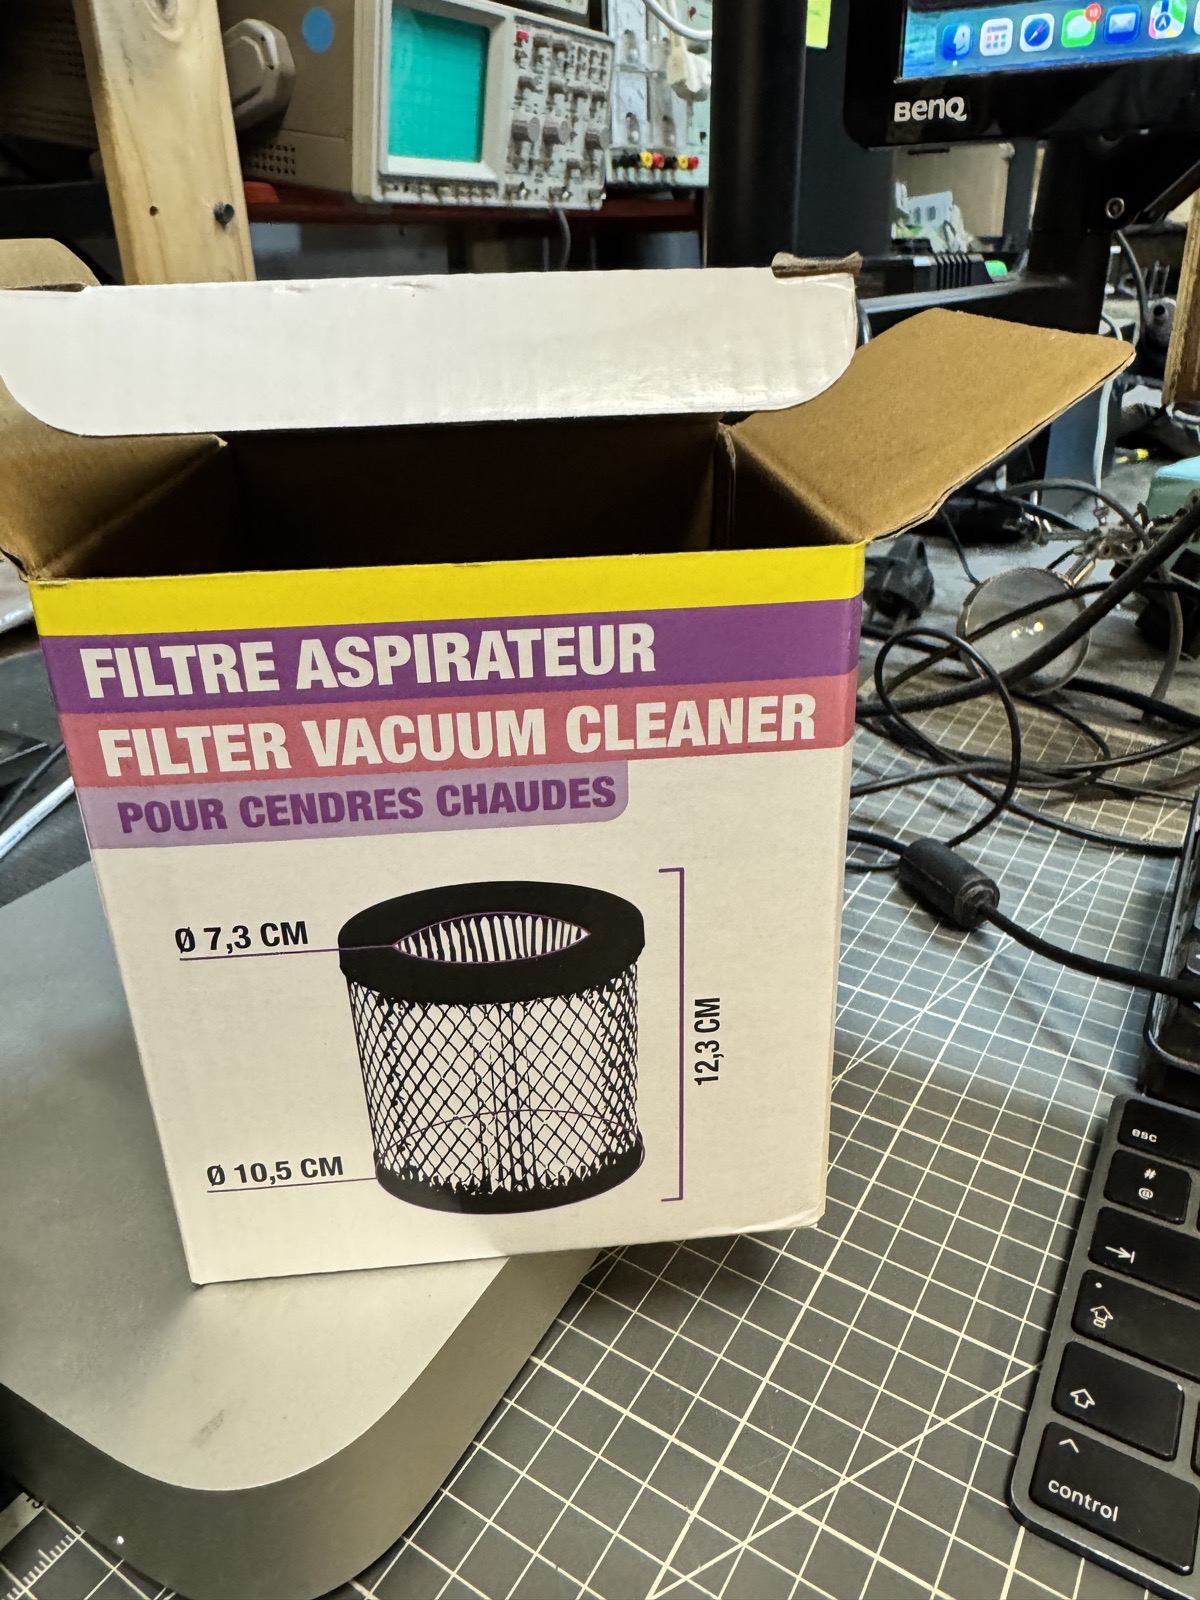
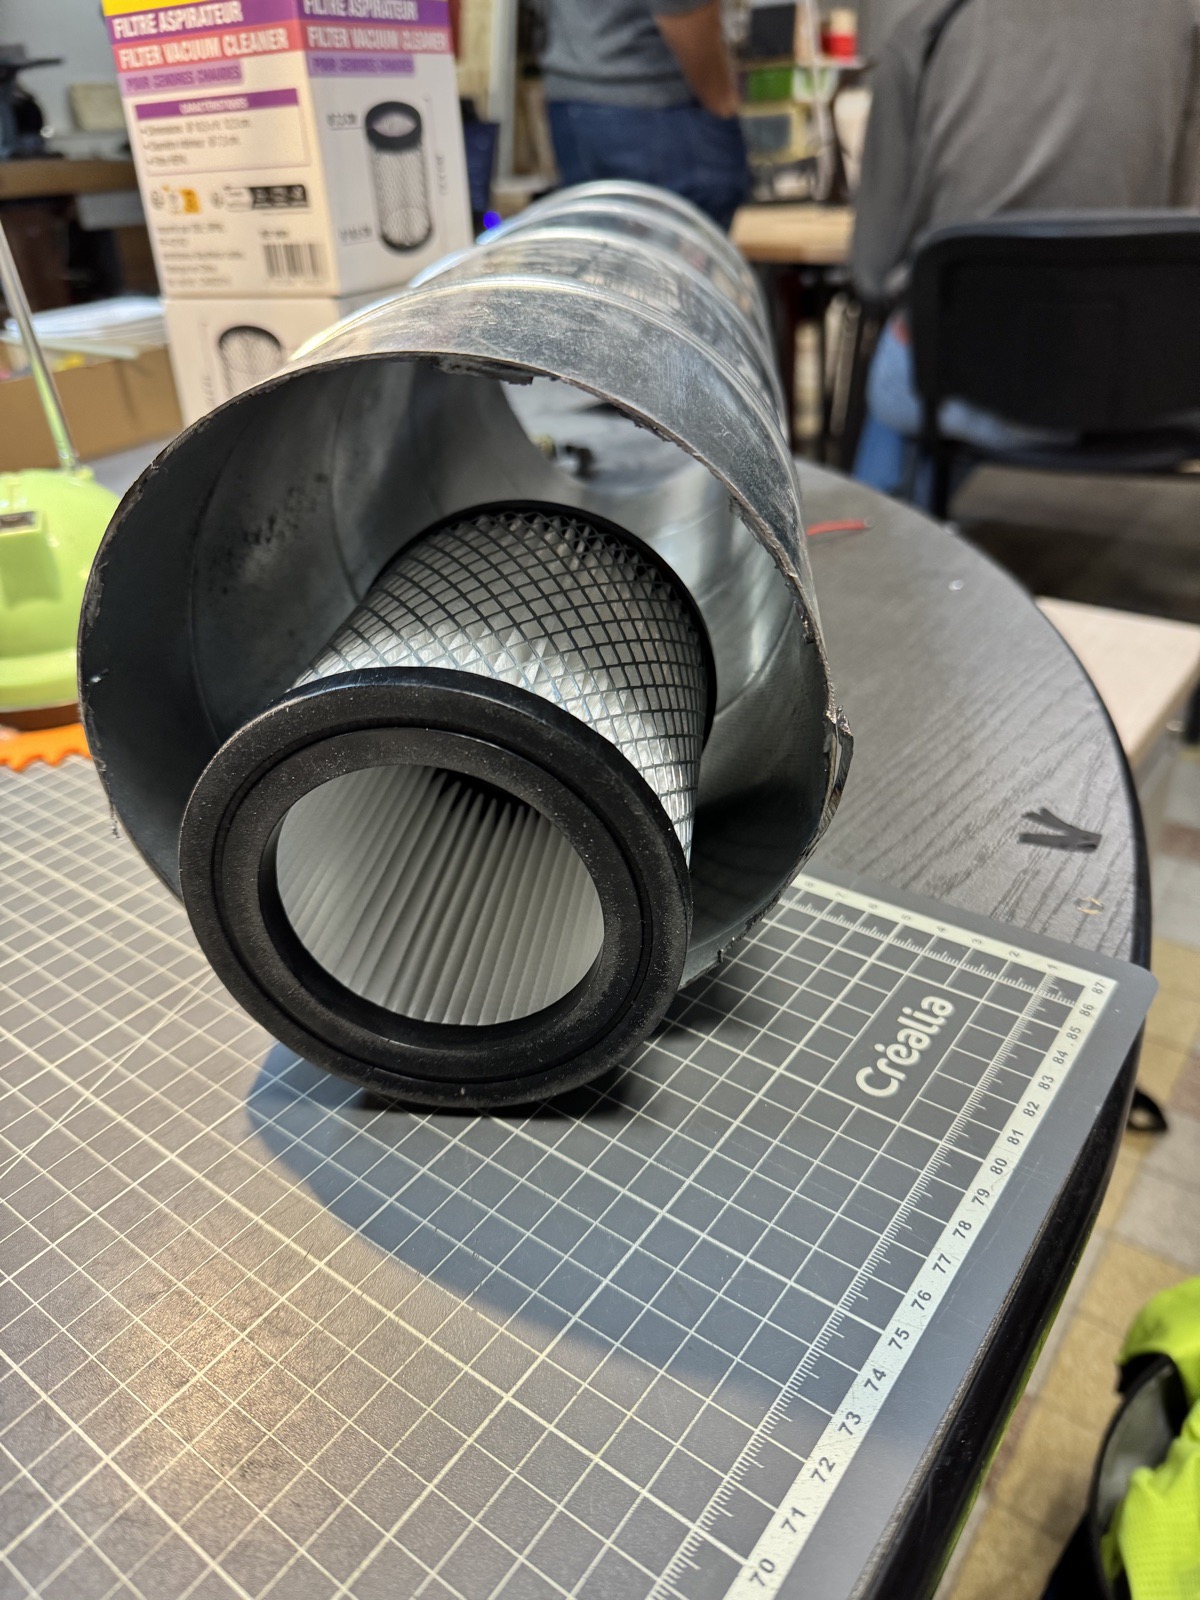
Il manquait les pièces imprimées en 3D qui relient le tout : un embout d’entrée, un embout de sortie, un bouchon pour fermer le haut du premier filtre et des raccords entre les cartouches.
Concevoir en discutant avec Claude
Nous n’avons pas ouvert de logiciel de CAO. Nous avons décrit le besoin à Claude (Claude Code), en français, avec des photos et des cotes. Claude pilote le modeleur paramétrique SolidCraft : il dessine les profils, fait les révolutions, ajoute les ailettes, puis contrôle les volumes, les interférences et les jeux.
Le projet a avancé par itérations, chaque fois sur une remarque de notre part :
- v1 : deux simples bouchons de tube. Nous avons demandé un cône pour mieux guider l’air.
- v2–v3 : une première entrée latérale à 90°. Refusée : une entrée à angle droit freine le flux. L’entrée devient axiale, en entonnoir.
- v3b : ajout de raccords entre les filtres. Avec trois cartouches empilées, il faut les centrer et rendre chaque jonction étanche.
- v4 : refonte complète pour une impression sans support sur Bambu Lab. Toutes les pentes restent à 45° maximum, aucun pont ne dépasse 10 mm, et chaque pièce est orientée pour l’impression.
- v5 : correction importante. Les filtres sont cylindriques, pas coniques. Le bouchon et les raccords sont reconstruits, et le tube est recoupé à 402 mm.
Comment l’air circule
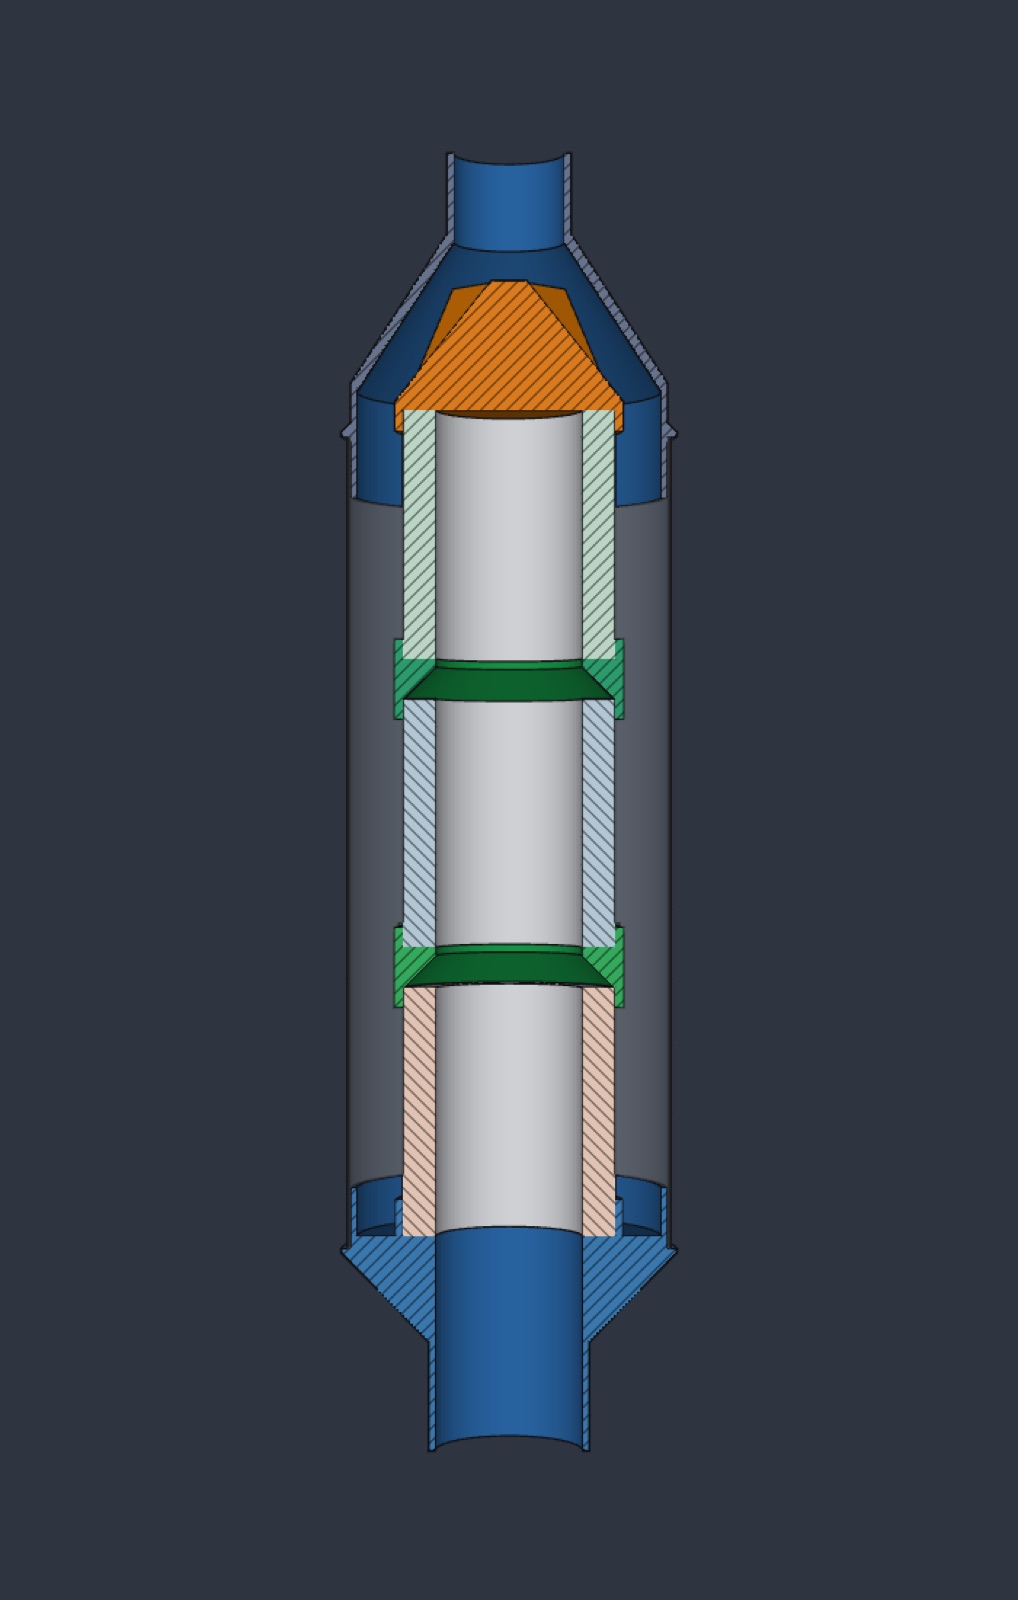
Voici le trajet de l’air :
- L’air arrive du cyclone par l’entonnoir.
- Le bouchon orange le dévie vers l’extérieur.
- L’air descend autour des cartouches et traverse la toile de l’extérieur vers l’intérieur : c’est là que la poussière fine reste.
- L’air propre suit le canal central et ressort vers l’aspirateur.
Le plateau de l’embout de sortie empêche l’air de contourner les filtres.
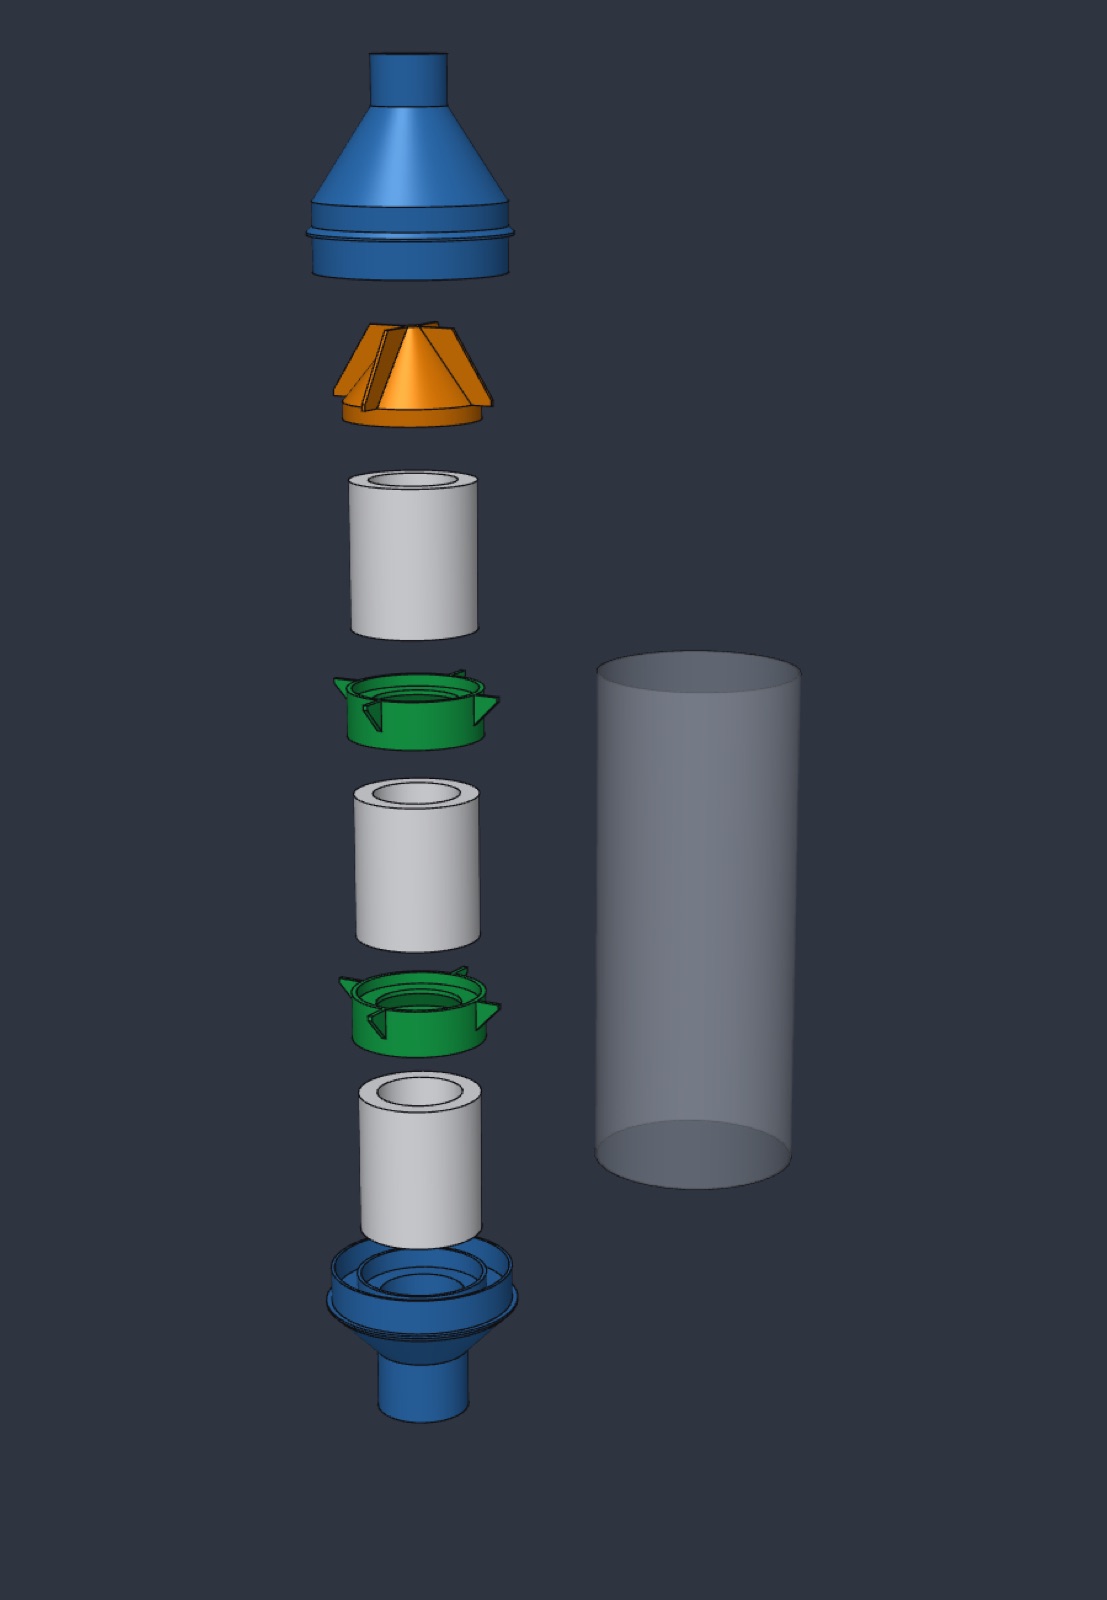
Avant d’imprimer, Claude a fait une validation virtuelle sur l’assemblage complet :
- aucune interférence entre les 9 éléments ;
- contrôle des jeux de montage ;
- calcul de la section de passage de l’air à chaque étape.
Résultat : aucune pièce imprimée ne rétrécit le passage. Le point le plus étroit reste le tuyau du cyclone.
| Endroit | Section (mm²) |
|---|---|
| Tuyau du cyclone (le plus étroit) | 1 992 |
| Entre l’entonnoir et la pointe du bouchon | 4 437 |
| Autour des filtres | 10 948 |
| Canal central Ø73 | 4 185 |
| Flexible de l’aspirateur Ø80 | 5 027 |
La notice d’assemblage
Claude a aussi rédigé la notice de montage. On y trouve :
- la liste des pièces ;
- la longueur de coupe du tube (402 mm) ;
- la pose des joints en mousse ;
- le montage en 9 étapes, tube debout et sortie en bas ;
- l’entretien des cartouches.
Il a ensuite généré les fichiers Bambu Studio déjà tranchés pour nos deux imprimantes, l’A1 mini et la P2S. Réglages : PETG, couches de 0,2 mm, 4 périmètres, 15 % de remplissage et aucun support.
| Pièce | Matière | A1 mini | P2S |
|---|---|---|---|
| Embout d’entrée | ~250 g | 7 h 35 | 5 h 35 |
| Embout de sortie | ~275 g | 8 h 00 | 5 h 58 |
| Bouchon | ~125 g | 3 h 56 | 2 h 47 |
| Raccord (×2) | ~82 g | 3 h 03 | 1 h 58 |
Les tests d’impression
Le premier raccord imprimé ne touchait pas la paroi du tube : ses ailettes centraient mal la cartouche. Nous avons demandé quelques millimètres de plus.
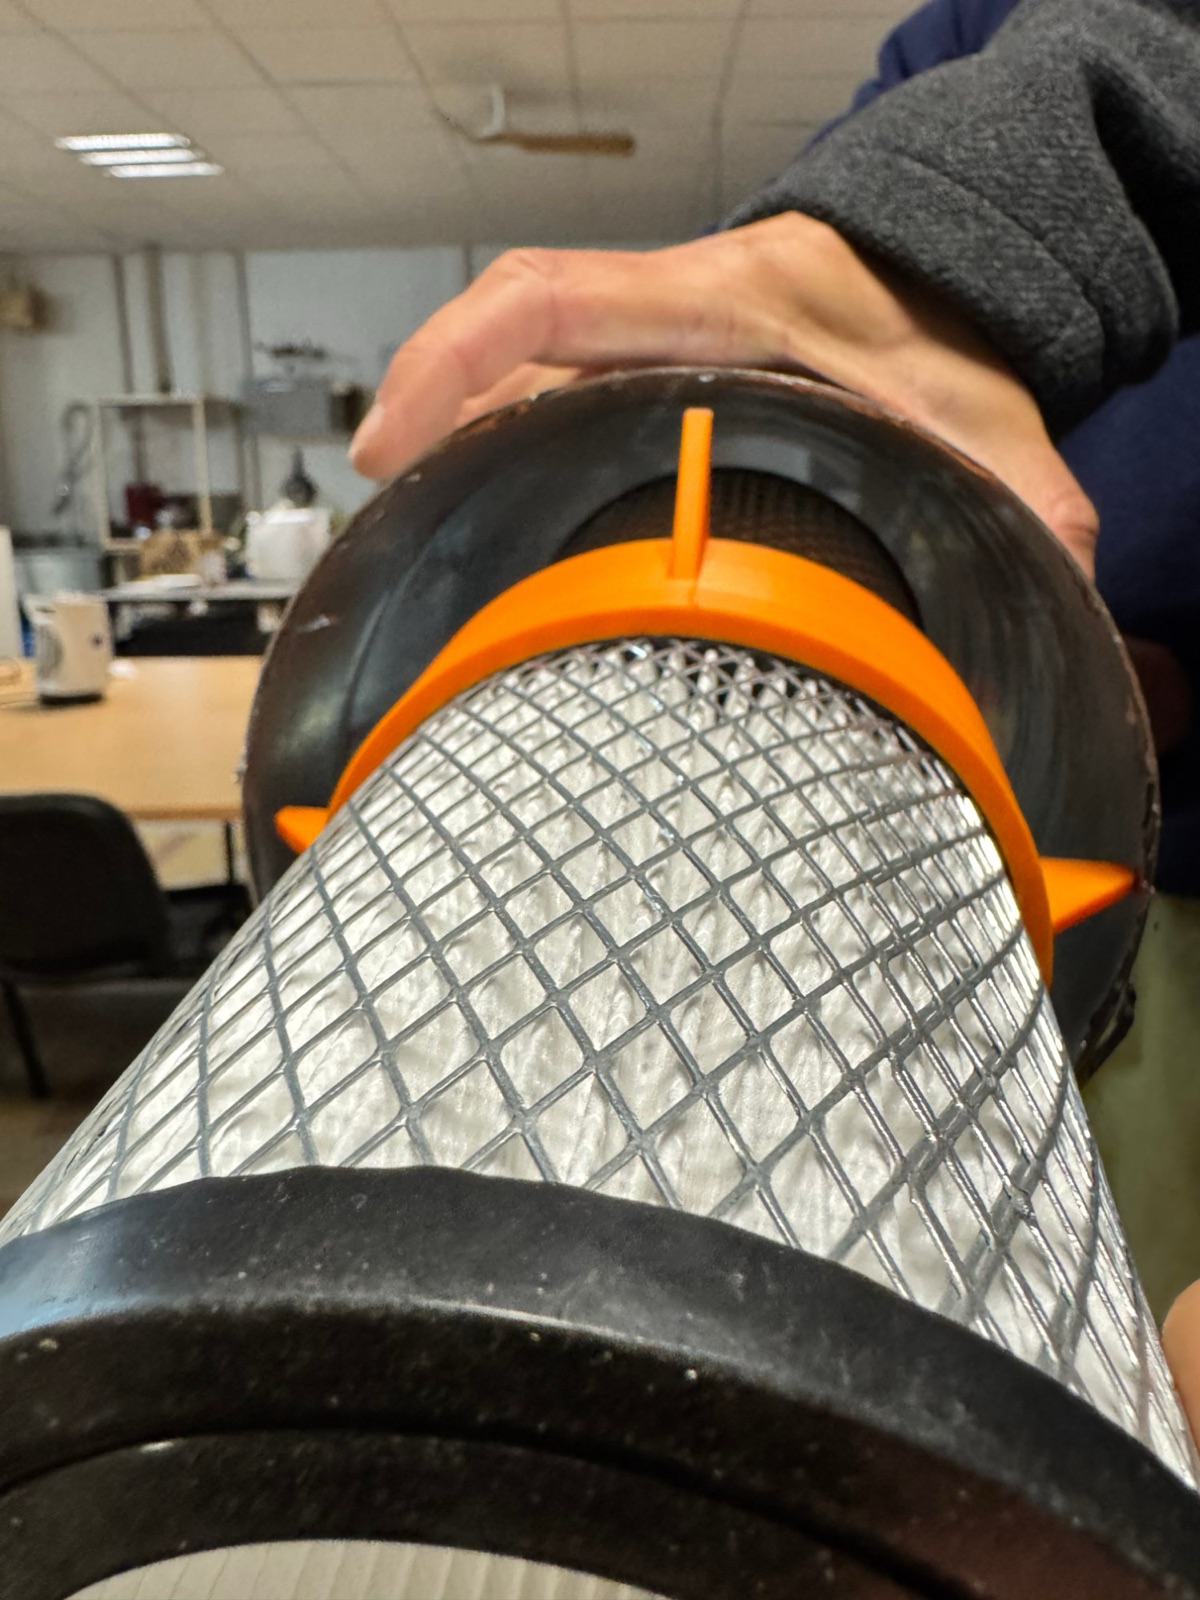
Plutôt que de réimprimer 8 heures de pièces à chaque essai, Claude a proposé deux anneaux de test rapides, imprimés en 25 à 50 minutes :
- Test A : le manchon et la collerette des embouts, pour vérifier qu’ils s’emboîtent dans le tube Ø160.
- Test B : les ailettes du raccord, à la nouvelle cote Ø162,8.
Verdict du test B : trop juste. On retire 1 mm par côté, et le raccord passe en v7 (ailettes Ø160,8). Un test de 30 minutes nous a évité de rater deux pièces de 3 heures.
Dernière demande : pour ne plus mélanger les versions au labo, chaque pièce porte maintenant son numéro de version gravé. On trouve v4 sur les embouts, v5 sur le bouchon et v7 sur le raccord.
Ce qu’on retient
- Décrire le besoin en français, avec des photos et des cotes, suffit pour obtenir des pièces paramétriques cohérentes. En revanche, il faut relire et corriger : entrée à 90°, filtres coniques… l’IA n’a pas deviné ce qu’elle ne voyait pas.
- Les contraintes d’impression (pas de support, pentes à 45° maximum) gagnent à être posées dès le début.
- Les petites pièces de test valident une cote réelle bien plus vite que le modèle virtuel.
Dans l’épisode 2 : impression des pièces définitives, montage complet et premiers essais d’aspiration à l’atelier.